


Was eine 3D-gedruckte Metallstanze eigentlich ist
Stellen Sie sich vor, Sie könnten wochenlange Vorlaufzeiten für die CNC-Bearbeitung einsparen und stattdessen über Nacht genau die Gesenkgeometrie drucken, die Sie benötigen. Dieses Szenario weckt großes Interesse an AdditivenHerstellung von StanzwerkzeugenVon Garagenwerkstätten, in denen Aluminiumhalterungen hergestellt werden, bis hin zu Automobilforschungslabors, in denen ultrahochfester Stahl gestanzt wird.
Aber der Begriff selbst kann ganz unterschiedliche Bedeutungen haben, je nachdem, wen man fragt. Lassen Sie uns dies also klar begründen, bevor wir näher darauf eingehen.
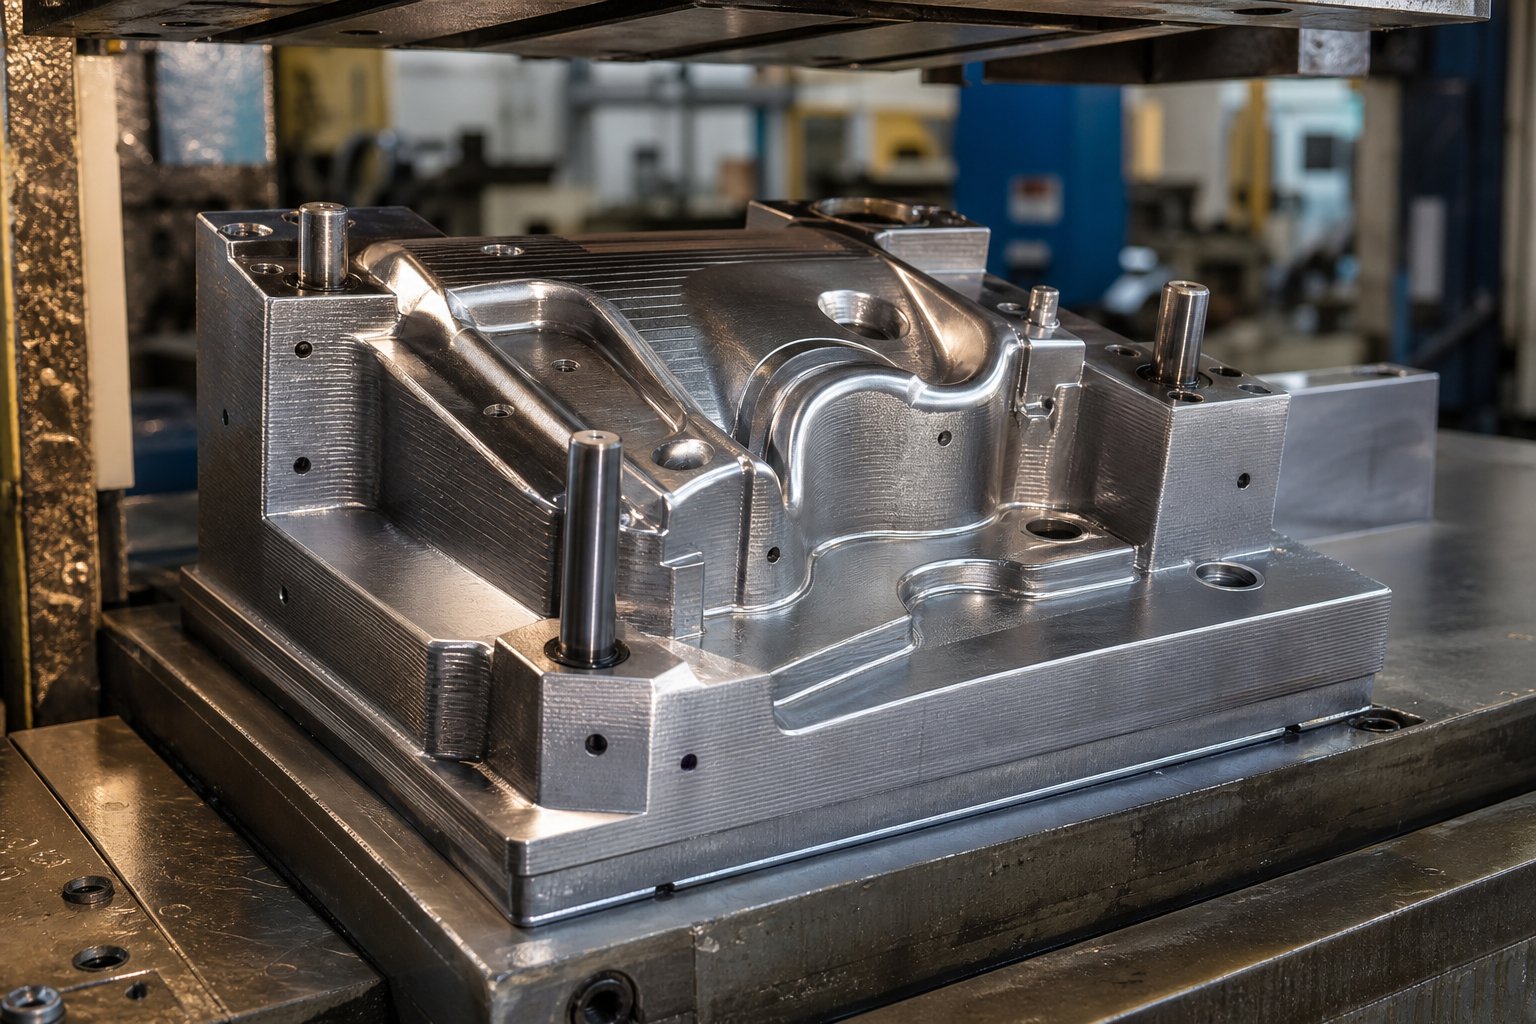
Was ist eine 3D-gedruckte Metallstanze?
Eine 3D-gedruckte Metallstanzform ist ein Formwerkzeug, das durch additive Fertigung - entweder aus technischen Polymeren oder Metallpulvern - hergestellt wird und dazu dient, Blechteile unter Presskraft zu formen und konventionell bearbeitete Werkzeuge zu ersetzen oder zu ergänzen.
Diese Definition umfasst ein breites Spektrum. An einem Ende finden Sie Bastler und Prototyping-Teams, die auf Desktop-FDM-Maschinen Polymerstanzformen aus Materialien wie PLA, Nylon oder Kohlefaserverbundwerkstoffen drucken. Diese 3D-gedruckten Blechformen eignen sich gut zum Formen von dünnem Aluminium oder Kupfer mit geringem Kraftaufwand. Auf der anderen Seite stellen industrielle Anwender echte Metallformen durch Laser-Pulverbettschmelzverfahren - her, die allgemein als DMLS oder SLM bezeichnet werden - und dabei Werkzeugstahl oder Maraging-Stahlpulver verwenden. Wie Protolabs erklärt, handelt es sich bei DMLS und SLM trotz der unterschiedlichen Akronyme im Wesentlichen um die gleiche Laser-Pulverbett-Fusionstechnologie; Beide schmelzen das Metallpulver Schicht für Schicht vollständig auf, um dichte, funktionsfähige Teile zu erzeugen.
Die Unterscheidung ist wichtig, da eine Polymerblechmatrize und eine aus Metall -gedruckte Matrize grundsätzlich unterschiedliche Aufgaben erfüllen. Polymermatrizen dienen als schnelle Umformwerkzeuge für die Geometrievalidierung und Kleinserien. 3D-Matrizen aus Metall fungieren als produktionsfähige Einsätze, mit denen Tausende von Teilen gestanzt werden können. Bei Untersuchungen an der Universität Oakland wurden beispielsweise beschichtete 3D-gedruckte Metalleinsätze im Vergleich zu herkömmlichen Einsätzen aus D2-Werkzeugstahl getestetStanzen von 50.000 Teilen aus 1-mm-dickem ultrahochfestem DP980-Stahl- und beide zeigten eine gute Leistung ohne nennenswerte Kratzer auf den geformten Proben.
Warum additive Werkzeuge an Bedeutung gewinnen
Beim herkömmlichen Formenbau werden Knüppel geschmiedet und anschließend erhebliches Material durch CNC-Bearbeitung entfernt -, ein teurer und zeitaufwändiger Prozess, insbesondere bei komplexen Geometrien. Die additive Fertigung stellt diese Gleichung um. Sie bauen Schicht für Schicht nur die Geometrie auf, die Sie benötigen, und vermeiden so den größten Teil der Materialverschwendung.
Die Vorteile gehen über die Materialeinsparung hinaus. Laut Thomas Eberius vomAachener Zentrum für Additive FertigungAM führt zu verbesserten Zykluszeiten und einem geringeren Energieverbrauch und hilft Herstellern, das Produktionsvolumen zu steigern und Produkte schneller auf den Markt zu bringen. Er schätzt, dass die Technologie mit zunehmender Reife der Einführungsstrategien 50–60 % des deutschen Werkzeugmarktes durchdringen könnte, wobei andere Regionen in Europa, Asien und Nordamerika einen ähnlichen Weg verfolgen.
Für kleinere Teams ist der Reiz sogar noch unmittelbarer. Ein 3D-Drucker für die Werkzeugherstellung macht die Auslagerung einfacher Presswerkzeuge für die Metallumformung überflüssig und verkürzt die Vorlaufzeiten von Wochen auf Stunden. Unabhängig davon, ob Sie die Geometrie eines gestanzten Teils validieren, bevor Sie es für die Produktion verwenden, oder eine kleine Charge geformter Komponenten verarbeiten, bieten additive Werkzeuge einen schnelleren Weg.
Dieser Leitfaden deckt das gesamte Spektrum - von Polymer-Desktop-Matrizen für die 3D-Blechumformung im Hobbybereich bis hin zu industriell bedruckten Metalleinsätzen- ab, die für Zehntausende von Zugriffen ausgelegt sind. Die eigentliche Frage ist nicht, ob die Technologie funktioniert. Es kommt darauf an, welcher Ansatz zu Ihren spezifischen Material-, Volumen- und Qualitätsanforderungen passt.
3D-Drucktechnologien für Stanzformen
Welches additive Verfahren erzeugt tatsächlich eine Matrize, die Umformkräften standhält, ohne beim ersten Schlag zu reißen? Die Antwort hängt davon ab, ob Sie eine benötigenSchnelles 3D-Formwerkzeugfür eine Handvoll Teile oder eine langlebige Metallmatrize, die für Tausende von Presszyklen ausgelegt ist. Zwei unterschiedliche Technologiekategorien erfüllen diese Anforderungen und funktionieren auf grundlegend unterschiedliche Weise.
Polymer-3D-Drucktechnologien für Formwerkzeuge
Polymerbasierter 3D-Druck bietet Ihnen den schnellsten Weg von der CAD-Datei zum funktionsfähigen Stanzwerkzeug. Zwei Prozesse dominieren diesen Raum:
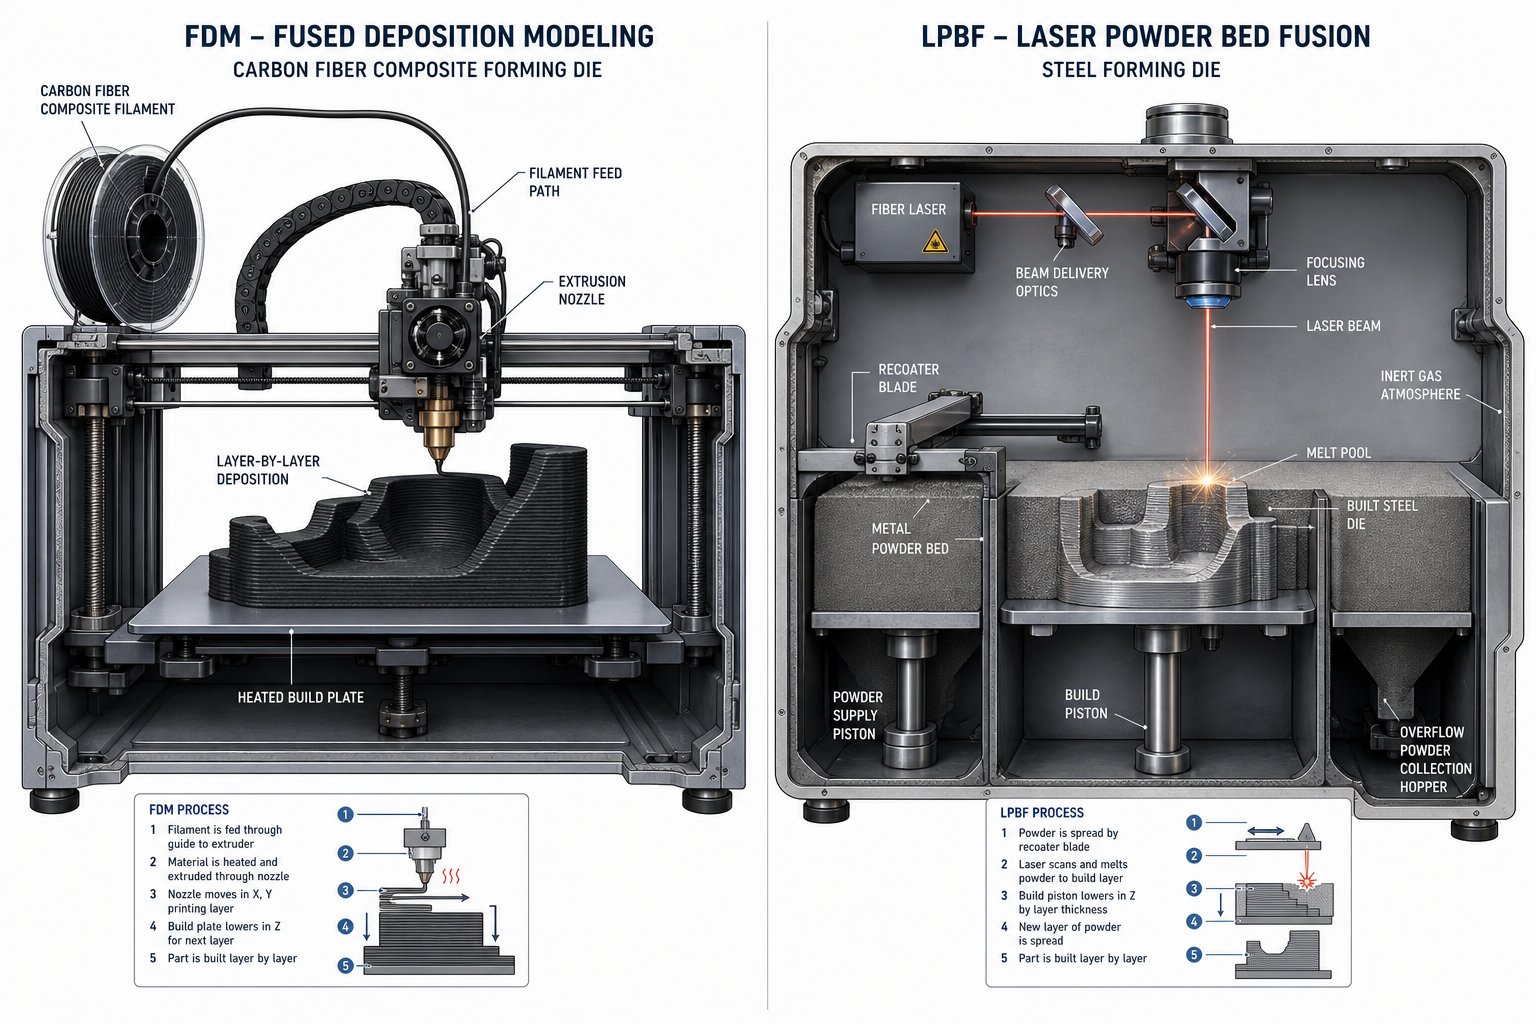
FDM (Fused Deposition Modeling)schmilzt thermoplastisches Filament durch eine beheizte Düse und legt es Schicht für Schicht ab. Für Werkzeuganwendungen bieten Materialien wie Nylon, ABS, PETG und kohlefaserverstärkte Verbundwerkstoffe die nötige Druckfestigkeit, um dünnes Blech zu formen. AlsDer Hersteller stellt festFDM bietet das beste Gleichgewicht zwischen Kosten, Geschwindigkeit, Festigkeit und Zugänglichkeit für Umformwerkzeuge. Sie können gedruckte Werkzeuge mit eingebetteten Metallplatten, Dübeln oder Bolzen verstärken und so innerhalb von Stunden statt Tagen eine individuelle Matrize fertig haben.
Der Kompromiss? FDM-Teile sind entlang der Schichtlinien (X- und Y-Achse) stärker anisotrop -, quer dazu (Z-Achse) jedoch schwächer. Die Druckausrichtung ist für 3D-Blechformwerkzeuge von enormer Bedeutung. Richten Sie die stärkste Richtung auf die Achse aus, die die Umformlast aufnimmt, und Sie verlängern die Lebensdauer der Matrize erheblich.
SLA (Stereolithographie)nutzt einen UV-Laser, um flüssiges Harz auszuhärten und so Teile mit außergewöhnlicher Oberflächenbeschaffenheit und engen Toleranzen zu produzieren (±0,05–0,13 mm gemäß dem Prozessvergleich von MakerStage). Diese Oberflächenqualität überträgt sich direkt auf Ihre Formteile. Allerdings sind die meisten SLA-Harze bei wiederholter Druckbelastung spröde und eignen sich daher schlecht für Stanzanwendungen, die mit Stößen oder hoher Tonnage verbunden sind. SLA eignet sich am besten für Prägungen mit geringem{5}Kraftaufwand oder für die einmalige Geometrievalidierung, bei denen Oberflächendetails wichtiger sind als die Haltbarkeit.
Metall-3D-Drucktechnologien für Produktionswerkzeuge
Wenn das Polymer den auftretenden Kräften nicht standhält, greift die additive Metallfertigung ein. Diese Prozesse erzeugen vollständig dichte Metallformen, die für echte Produktionsarbeiten geeignet sind.
DMLS/SLM (Laser-Pulverbettfusion)verwendet einen Hochleistungslaser -, typischerweise 200 bis 1.000 Watt -, um Metallpulver in einer Inertgaskammer vollständig zu schmelzen und die Matrize Schicht für Schicht mit einer Auflösung von 20–60 µm aufzubauen. Wie Sodick erklärt, handelt es sich bei DMLS und SLM im Wesentlichen um dieselbe Technologieklasse - Die Namensunterschiede sind größtenteils historisch bedingt. Moderne Systeme erreichen eine Dichte von mehr als 99,5 % und produzieren Matrizen mit mechanischen Eigenschaften, die denen von Knetäquivalenten entsprechen oder diese übertreffen. Für Werkzeugbauer unterstützt LPBF Materialien in Werkzeugqualität wie H13, Maraging-Stahl und Inconel und ermöglicht komplexe interne Merkmale, die auf herkömmliche Weise nicht bearbeitet werden können.
Binder Jettinggeht schneller, aber weniger direkt vor. Anstatt das Pulver per Laser zu verschmelzen, wird Schicht für Schicht ein flüssiges Bindemittel aufgetragen, wodurch ein „grüner“ Teil entsteht, der dann entbindert und im Ofen gesintert wird. Der Druckvorgang geht schnell und die Maschinen kosten im Vorfeld weniger. Der Nachteil besteht in einer höheren Porosität und einer möglichen Dimensionsschrumpfung beim Sintern, was die Einhaltung enger Toleranzen erschwert. Bei Stanzwerkzeugen, die wiederholte Stöße mit hoher{5}}Kraft erfordern, reicht das Binder-Jetting im Allgemeinen ohne umfangreiche Nachbearbeitung nicht aus.
Metall-FFF (gebundene Metallabscheidung)extrudiert ein Metall-{0}}Polymer-Verbundfilament, entbindert und sintert das Teil dann zu massivem Metall. Systeme von Desktop Metal und Markforged funktionieren in Standard-Werkstattumgebungen ohne loses Pulver oder Inertgas. Teile kosten bei vergleichbaren Geometrien 5–10x weniger als DMLS, obwohl Dichte (96–99 %) und Toleranz geringer sind. Als 3D-Drucker für Werkzeuge zu erschwinglichen Preisen bietet Metal FFF einen praktischen Einstieg in die Metallstanzenproduktion für das Stanzen kleiner Stückzahlen.
| Technologie | Materialtyp | Umformkraftkapazität | Oberflächenbeschaffenheit (Ra) | Typischer Lautstärkebereich |
|---|---|---|---|---|
| FDM (Polymer) | PLA, ABS, Nylon, CF-Nylon | Niedrig bis mittel | 10–25 µm | 1–100 Teile |
| SLA (Polymer) | Robuste/hochtemperaturbeständige Harze | Niedrig | 1–3 µm | 1–10 Teile |
| DMLS/SLM (Metall) | Werkzeugstahl, Maraging-Stahl, Inconel | Hoch | 6–20 µm | 1.000–100,000+ Teile |
| Binder Jetting (Metall) | Edelstahl, Werkzeugstahl | Medium | 6–15 µm | 100–5.000 Teile |
| Metall FFF | H13, 17-4 PH, 316L | Mittel bis Hoch | 8–20 µm | 100–10.000 Teile |
Jede Technologie nimmt im Kosten--Gegenüber--Haltbarkeitsspektrum eine andere Zone ein. Die richtige Wahl hängt weniger davon ab, welcher Prozess am beeindruckendsten klingt, als vielmehr davon, welches Blech Sie umformen, wie viele Teile Sie benötigen und welche Oberflächenqualität Ihre Anwendung erfordert - Faktoren, die sich auf die Materialauswahl auswirken.
Materialauswahlkriterien für 3D-gedruckte Stanzformen
Die Wahl einer 3D-Drucktechnologie ist nur die halbe Miete. Das Material, das Sie dieser Maschine zuführen, bestimmt, ob Ihr Würfel zehn oder zehntausend Treffer überlebt. Anstatt die Optionen nach Marke oder Druckermodell zu sortieren, ist es sinnvoller, sie nach den tatsächlichen Anforderungen Ihrer Anwendung zu ordnen: wie viel Kraft die Matrize aushalten muss, welche Oberflächenqualität Sie für das geformte Teil benötigen und wie viele Teile Sie stanzen möchten.
Optionen für Polymermaterialien und ihre Grenzen
Polymer-Matrizen wirken als schnelle Blechumformer, wenn die Kräfte gering und die Volumina klein bleiben. Jedes Material belegt eine andere Leistungsstufe:
PLAist das am einfachsten zu druckende und steifste herkömmliche Filament mit einer Zugfestigkeit von 50–60 MPa und einem Modul von 3,5 GPa. Diese Steifigkeit trägt dazu bei, dass es unter Druckbelastung seine Form behält. Der Haken? PLA ist spröde - es zerbricht eher, als dass es sich verformt - und wird bei etwa 55 Grad weicher. Durch die Reibungswärme bei wiederholten Presszyklen wird es schnell beschädigt. Verwenden Sie es nur für einstellige Produktionsläufe in dünner Aluminium- oder Kupferfolie.
ABStauscht Rohfestigkeit (35–40 MPa Zugfestigkeit) gegen eine bessere Zähigkeit und eine höhere Wärmeformbeständigkeitstemperatur um 95 Grad. Es absorbiert Stöße, ohne zu reißen, wie dies bei PLA der Fall ist, wodurch es bei wiederholten Verformungsbelastungen toleranter ist. Eine vernünftige Wahl für leichte -Pressformen aus Metall, die kleinere Produktionsläufe überstehen müssen.
PETGliegt zwischen PLA und ABS - steifer als ABS mit einem Modul von etwa 2,0–3,0 GPa, härter als PLA und leicht zu drucken. Aufgrund seiner Wärmeablenkung von 70 Grad eignet es sich für Matrizen, bei denen keine nennenswerte Reibungserwärmung auftritt.
Nylon (PA6/PA12)ist das Arbeitstier für funktionelle Polymerwerkzeuge. Mit einer Zugfestigkeit von 60–80 MPa, einer hervorragenden Schlagfestigkeit und einer Wärmeformbeständigkeit über 120 Grad bewältigt Nylon wiederholte Druckzyklen weitaus besser als PLA oder ABS. Die selbstschmierende Oberfläche verringert die Reibung am Blech. Der Nachteil ist die Feuchtigkeitsaufnahme -. Trocknen Sie Ihr Filament vor dem Drucken, sonst wird die Leistung der Matrize beeinträchtigt.
Kohlenstoff-Faserverbundwerkstoffe (CF-Nylon)Drücken Sie die Polymermatrizen an ihre Decke. Die Steifigkeit steigt auf 6–10 GPa, die Zugfestigkeit erreicht 80–100+ MPa und die Wärmeformbeständigkeit erreicht 150–160 Grad. Diese Verbundmatrizen widerstehen einer Verformung unter Belastungen, die Standard-Nylon zerdrücken würden. Sie erfordern zum Drucken eine Düse aus gehärtetem Stahl und kosten erheblich mehr, aber für die Umformung von Baustahl bis etwa 0,6 mm stellen sie die Obergrenze dessen dar, was Polymer-Metallumformwerkzeuge verarbeiten können.
SLA-Harzezeichnen sich eher durch die Oberflächenbeschaffenheit als durch die Haltbarkeit aus. Das starre 10K-Harz erreicht eine Zugfestigkeit von 88 MPa und eine Steifigkeit von 10 GPa, aber seine extreme Sprödigkeit (gekerbtes Izod von nur 20 J/m) macht es bei wiederholtem Pressen anfällig für Risse-. Reservieren Sie SLA-Matrizen zum Prägen, Prägen oder für einmalige Geometrieprüfungen, bei denen Oberflächendetails direkt auf das geformte Teil übertragen werden.
Auswahl an Metallpulvern für langlebige Matrizen
Wenn das Polymer den auftretenden Kräften nicht standhalten kann, bieten Metallpulver, die durch Laser-Pulverbettschmelzen oder gebundene Metallabscheidung gedruckt werden, Werkzeuge in Produktionsqualität. Die Materiallandschaft hier lässt sich direkt auf traditionelle Gesenkstähle abbilden:
Maraging-Stahl (MS1/18Ni-300)ist die häufigste Wahl für bedruckte Prägeformen. Nach der Alterungs-{1}}Härtungswärmebehandlung erreicht es eine Härte von 50–55 HRC mit ausgezeichneter Zähigkeit. Die Bearbeitungs- und EDM--Fertigbearbeitung erfolgt problemlos nach dem-Druck, was es praktisch für Formen macht, die enge Oberflächentoleranzen erfordern. Maraging-Stahl eignet sich für das Stanzen mittlerer-bis-großer-Stähle und Aluminium.
Werkzeugstähle (H13, H11)bieten die Verschleißfestigkeit, die jeder Werkzeugbauer kennt.H13 und H11 vereinen hohe Festigkeit mit hervorragender KorrosionsbeständigkeitDadurch eignen sie sich ideal für Warmbearbeitungsanwendungen oder für die Herstellung abrasiver, hochfester Stähle. Der Druck von H13 erfordert ein sorgfältiges Wärmemanagement, um Risse zu verhindern, aber die Leistung des resultierenden Stempels ist mit seinem geschmiedeten Gegenstück vergleichbar.
Edelstahl (316L, 17-4 PH)Bietet Korrosionsbeständigkeit und gute mechanische Eigenschaften zu geringeren Kosten als Werkzeugstähle. . 17-4 PH, ein ausscheidungshärtender Typ-, erreicht nach der Wärmebehandlung eine Härte von bis zu 40 HRC. Er eignet sich gut für die Umformung von Edelstahlblechen oder für den Einsatz in korrosiven Umgebungen, allerdings ist seine Verschleißfestigkeit für Großserien geringer als die von speziellen Werkzeugstählen.
Inconel (718/625)Bewältigt extreme Bedingungen wie Prägen bei hohen Temperaturen-, Umformen von Superlegierungsblechen oder Anwendungen mit korrosiven Umgebungen. Seine hohe -Festigkeit und Korrosionsbeständigkeit-machen ihn dort einsetzbar, wo andere Gesenkstähle weich werden oder korrodieren würden. Der Kompromiss besteht zwischen Kosten und Bearbeitbarkeit; Inconel-Matrizen sind teuer im Druck und schwierig in der Endbearbeitung.
Passendes Material für Anwendungsanforderungen
Anstatt standardmäßig die stärkste oder günstigste Option zu wählen, passen Sie das Material an Ihre vier wichtigsten Entscheidungsfaktoren an. Nutzen Sie diese Checkliste als Ausgangspunkt:
- Umformkraft unter 5 kN, dünne Aluminium- oder Kupferfolie:PLA oder PETG (geringste Kosten, schnellste Abwicklung)
- Umformkraft 5–20 kN, Baustahl bis 0,6 mm:Verbundwerkstoffe aus Nylon oder CF-Nylon (bestes Verhältnis von Festigkeit-zu-Kosten im Polymer)
- Oberflächenbeschaffenheit entscheidend, sehr geringes Volumen:SLA Rigid 10K Resin (überträgt feine Details, -Einmalgebrauch)
- Umformkraft über 20 kN, mittleres-bis-hohes Volumen:Maraging-Stahl oder H13-Werkzeugstahl (Produktionsqualität-Haltbarkeit)
- Korrosive Umgebung oder Umformung von Edelstahlblechen:17-4 PH Edelstahl oder Inconel (chemische Beständigkeit ohne Einbußen bei der Härte)
- Produktionsvolumen unter 100 Teilen:Polymerstanzformen bieten den besten Kostenvorteil
- Produktionsvolumen 100–10.000 Teile:Bedruckte Matrizen aus Metall-werden wirtschaftlich, wenn man die Austauschhäufigkeit berücksichtigt
- Produktionsvolumen über 10.000 Teile:Bewerten Sie gedruckte Matrizen aus Metall im Vergleich zu konventionell bearbeiteten Werkzeugen pro Teil
Bedenken Sie, dass die Wahl des Materials einen direkten Einfluss darauf hat, wie lange Ihre Matrize hält und wie sie letztlich versagt. Eine CF--Matrize kann 200 perfekte Teile liefern, bevor Oberflächenverschleiß die Qualität beeinträchtigt, während eine Matrize aus Maraging-Stahl die Toleranz über 50.000 Zyklen hinweg beibehält. Diese Lebensdauerunterschiede - und die spezifischen Fehlermodi, die sie auslösen -, bestimmen, ob Ihre Materialwahl für den bevorstehenden Produktionslauf die richtige war.
Blechkompatibilität mit 3D-gedruckten Werkzeugen
Ihr Stanzmaterial erzählt nur die halbe Wahrheit. Die andere Hälfte? Was du eigentlich formst. Eine Matrize aus Kohlenstoff-{2}}Faser-Nylon, die durch 0,5 mm dickes Aluminium dringt, wird bei der ersten Begegnung mit 1,0 mm dickem Edelstahl reißen. Das Blech selbst - seine Härte, Dicke und sein elastisches Verhalten - bestimmt, ob eine 3D-gedruckte Matrize ein praktisches Blechumformwerkzeug oder ein Rezept für Zeitverschwendung und zerbrochenes Plastik ist.
Wie sich die Blechhärte auf die Machbarkeit von Formen auswirkt
Die Härte bestimmt, wie viel Kraft das Blech während der Umformung aushält, und diese Kraft wird direkt auf Ihre Matrize übertragen. Weiche Metalle wie totes-weiches Kupfer und Aluminium der Serie 1100-ergeben eine Ausbeute von etwa 35–70 MPa. Weichstahl (AISI 1018/1020) erreicht eine Streckgrenze von 250–350 MPa. Rostfreier Stahl (304/316) strebt noch einen Schritt weiter, mit Streckgrenzen von 200–290 MPa im geglühten Zustand, aber deutlich höheren Kaltverfestigungsraten, die die Belastung mit fortschreitender Umformung erhöhen. Hochfeste Stähle - wie DP980 und Borstähle, die in Automobilanwendungen verwendet werden, erreichen Streckgrenzen über 600 MPa.
Was bedeutet das für die Werkzeugauswahl? Eine Polymermatrize kann die durch weiches Aluminium erzeugten Umformkräfte bewältigen, da das Blech nachgibt, bevor die Matrize einer gefährlichen Druckspannung ausgesetzt ist. Weicher Stahl benötigt zum Verformen wesentlich mehr Kraft, wodurch die Polymermatrizen selbst bei dünnen Stärken an ihre Belastungsgrenzen stoßen. Edelstahl und hochfeste Stähle erzeugen Umformkräfte, die in fast jedem praktischen Szenario die Druckkapazität von Polymeren übersteigen.
AlsDer Hersteller erklärtWeichstähle und weiches Aluminium sind viel duktiler als hochfeste Materialien, was sich direkt auf die Umformkräfte und minimalen Biegeradien auswirkt. Ein höherer Kohlenstoffgehalt in Stahl oder eine größere Härte in Aluminium verringern die Duktilität und Formbarkeit, wodurch die erforderliche Kraft und der minimal herstellbare Radius erhöht werden. Dieser Kraftanstieg ist es, der Sie von Polymerwerkzeugen zu metallbedruckten oder herkömmlichen Matrizen drängt.
Dickenmessungen und Umformkraftverhältnisse
Die Dicke multipliziert den Kraftbedarf nicht-linear. Eine Verdoppelung der Blechdicke verdoppelt nicht einfach die Tonnage -, sondern vervierfacht sie ungefähr für Biegevorgänge, da die Umformkraft in den meisten Gleichungen für die Umformung von Pressmetallen mit dem Quadrat der Materialdicke skaliert. Eine Polymermatrize, die problemlos 0,5 mm Aluminium formen kann, kann bei 1,5 mm des gleichen Materials katastrophal versagen, auch wenn sich der Metalltyp nicht geändert hat.
Hier ist eine praktische Möglichkeit, darüber nachzudenken. Die üblicherweise beim Stanzen verwendeten Blechstärken liegen zwischen etwa 0,13 und 6,3 mm (0,005 bis 0,249 Zoll). Am dünnen Ende bleiben die Umformkräfte niedrig genug, um Polymerwerkzeuge für die meisten Metalle zu verwenden. Am dicken Ende erfordert sogar eine Aluminiumplatte Kräfte, denen nur metallbedruckte oder gehärtete Stahlstempel standhalten können.
Der kritische Schwellenwert für Polymer-FDM-Matrizen liegt tendenziell bei:
- Aluminiumlegierungen:bis zu 1,0–1,5 mm (je nach Legierungshärte und Geometriekomplexität)
- Kupfer und Messing:bis 0,8–1,0 mm
- Weichstahl:bis zu 0,5–0,8 mm (mit hochfesten Verbundfilamenten)
- Edelstahl:Im Allgemeinen ist dies mit Polymerdüsen unabhängig von der Fülldichte nicht möglich
Über diesen Schwellenwerten hinaus übersteigen die Druck- und Scherkräfte während der Formung das, was selbst 100 % Kohlefaser-Nylon mit Füllung aushalten kann, ohne dass die Oberfläche zerdrückt oder die Schicht aufgelöst wird. Sie werden feststellen, dass sich die Matrize zu verformen beginnt, bevor das Blech - ein klares Zeichen dafür ist, dass Sie die Kapazität des Werkzeugs überschritten haben.
Spring-Back-Vergütungsstrategien
Jedes geformte Metallteil kehrt in seine ursprüngliche flache Form zurück, sobald die Presskraft nachlässt. Beim Zurückfedern handelt es sich um die Freisetzung einer elastischen Spannung, die direkt mit der Streckgrenze des Materials korreliert. Weiches Aluminium kann bei einer einfachen Biegung um 1–2 Grad zurückfedern, während Edelstahl oder hochfester Stahl bei identischer Geometrie um 5–10 Grad oder mehr zurückfedern können.
Bei 3D-gedruckten Matrizen bedeutet die Kompensation der Feder-zurück, dass die Matrize über-biegt - wird, um das Blatt über seinen Zielwinkel hinaus zu formen, sodass es sich wieder in die richtige Position entspannt. Ein Blechwerkstück mit einer Rückfederung von 2 Grad erfordert einen Stanzwinkel, der mindestens 2 Grad schärfer als das Ziel ist, um diese elastische Erholung zu berücksichtigen. Wenn der Radius im Verhältnis zur Materialdicke zunimmt, nimmt die Rückfederung weiter zu, manchmal erheblich.
Die Kompensationsstrategien unterscheiden sich je nach Chiptyp:
- Polymer-Stanzformen:Da sie kostengünstig und schnell nachzudrucken sind, können Sie schnell iterieren. Drucken, formen, den Rückfederwinkel messen, dann Ihr CAD-Modell anpassen und erneut drucken. Dieser Versuch{3}}und-Ansatz funktioniert gut, da jede Iteration nur minimalen Zeit- und Materialaufwand erfordert.
- Bedruckte Stanzformen aus Metall-:Führen Sie zunächst eine Iteration im Polymer durch, um die Federrückkompensation festzulegen, und erstellen Sie dann einen Metalldruck mit der korrigierten Geometrie. Die Überarbeitung eines aus Metall-gedruckten Stempels ist teuer, daher ist es wichtig, vorher den richtigen Winkel zu finden.
- Materialien mit hoher -Ergiebigkeit-:Erwägen Sie entlastete Matrizengeometrien mit eingeschlossenen Winkeln von 78 oder 73 Grad, die ein tieferes Eindringen des Stempels ermöglichen, um die Rückfederung ohne Beeinträchtigung zwischen Matrizenflächen und Material zu überwinden.
Auch die Faserrichtung des Blechs beeinflusst sowohl die Umformkraft als auch die Rückfederung. Das Formen mit der Faser (längs) erfordert weniger Biegekraft, da sich die Duktilität leicht in diese Richtung ausdehnt. Längsbiegung erhöht jedoch das Risiko von Oberflächenrissen und erfordert einen größeren Biegeradius. Das Formen quer zur Faserrichtung erhöht die Tonnage, ermöglicht jedoch engere Radien. Überprüfen Sie beim Entwerfen einer 3D-gedruckten Matrize, ob Ihre Rohlinge mit oder gegen die Faserrichtung ausgerichtet sind, und passen Sie den Radius und den Kompensationswinkel Ihrer Matrize entsprechend an.
| Blechtyp | Typische Streckgrenze | Polymer-FDM-Matrize | Polymer-SLA-Matrize | Metall-Bedruckte Stanze |
|---|---|---|---|---|
| Aluminium 1100 (weich), bis 1,0 mm | 35–105 MPa | Ja | Ja (nur geringe Kraft) | Ja |
| Aluminium 6061-T6, bis 1,0 mm | 240–275 MPa | Marginal (nur CF-Nylon) | NEIN | Ja |
| Kupfer / Messing, bis 0,8 mm | 70–200 MPa | Ja | Ja (nur Prägung) | Ja |
| Weichstahl (1018), bis zu 0,6 mm | 250–350 MPa | Marginal (nur CF-Nylon) | NEIN | Ja |
| Weichstahl (1018), 0,6–1,5 mm | 250–350 MPa | NEIN | NEIN | Ja |
| Edelstahl (304), jede Stärke | 200–290 MPa (verfestigt sich) | NEIN | NEIN | Ja |
| Hoch-Stahl (DP980/Bor), jede Stärke | 600–1,000+ MPa | NEIN | NEIN | Ja (Maraging/H13) |
Seien Sie ehrlich zu sich selbst, wenn Sie diese Tabelle lesen. Die Einträge „Rand“ bedeuten, dass der Erfolg stark von der Einfachheit der Geometrie, den Druckeinstellungen und der Formgeschwindigkeit abhängt. Eine flache Kanalform in 0,5 mm Weichstahl mit einer CF--Nylon-Matrize? Möglich, mit konservativen Parametern. Ein tiefer Zug bei gleicher Stärke? Der Würfel wird nicht überleben. Edelstahl und hoch{6}feste Materialien erfordern Metall-gedruckte oder konventionelle Werkzeuge - Kein Trick mit Füllmuster oder Wandstärke ändert die Physik.
Der wahre Wert des Verständnisses dieser Kompatibilitätsgrenzen besteht darin, verschwendete Ausdrucke und fehlerhafte Teile zu vermeiden. Passen Sie Ihren Blechtyp und Ihre Blechstärke von Anfang an an die richtige Werkzeugklasse an, und Sie werden Ihre Zeit damit verbringen, die Geometrie zu verfeinern, anstatt zerbrochene Werkzeuge nachzudrucken. Dieser Verfeinerungsprozess - vom ersten CAD-Entwurf über den Druck, die Nachbearbeitung- bis zur Formung des ersten Artikels - ist der Beginn des praktischen Arbeitsablaufs.
Vollständiger Workflow vom CAD-Design bis zum geformten Teil
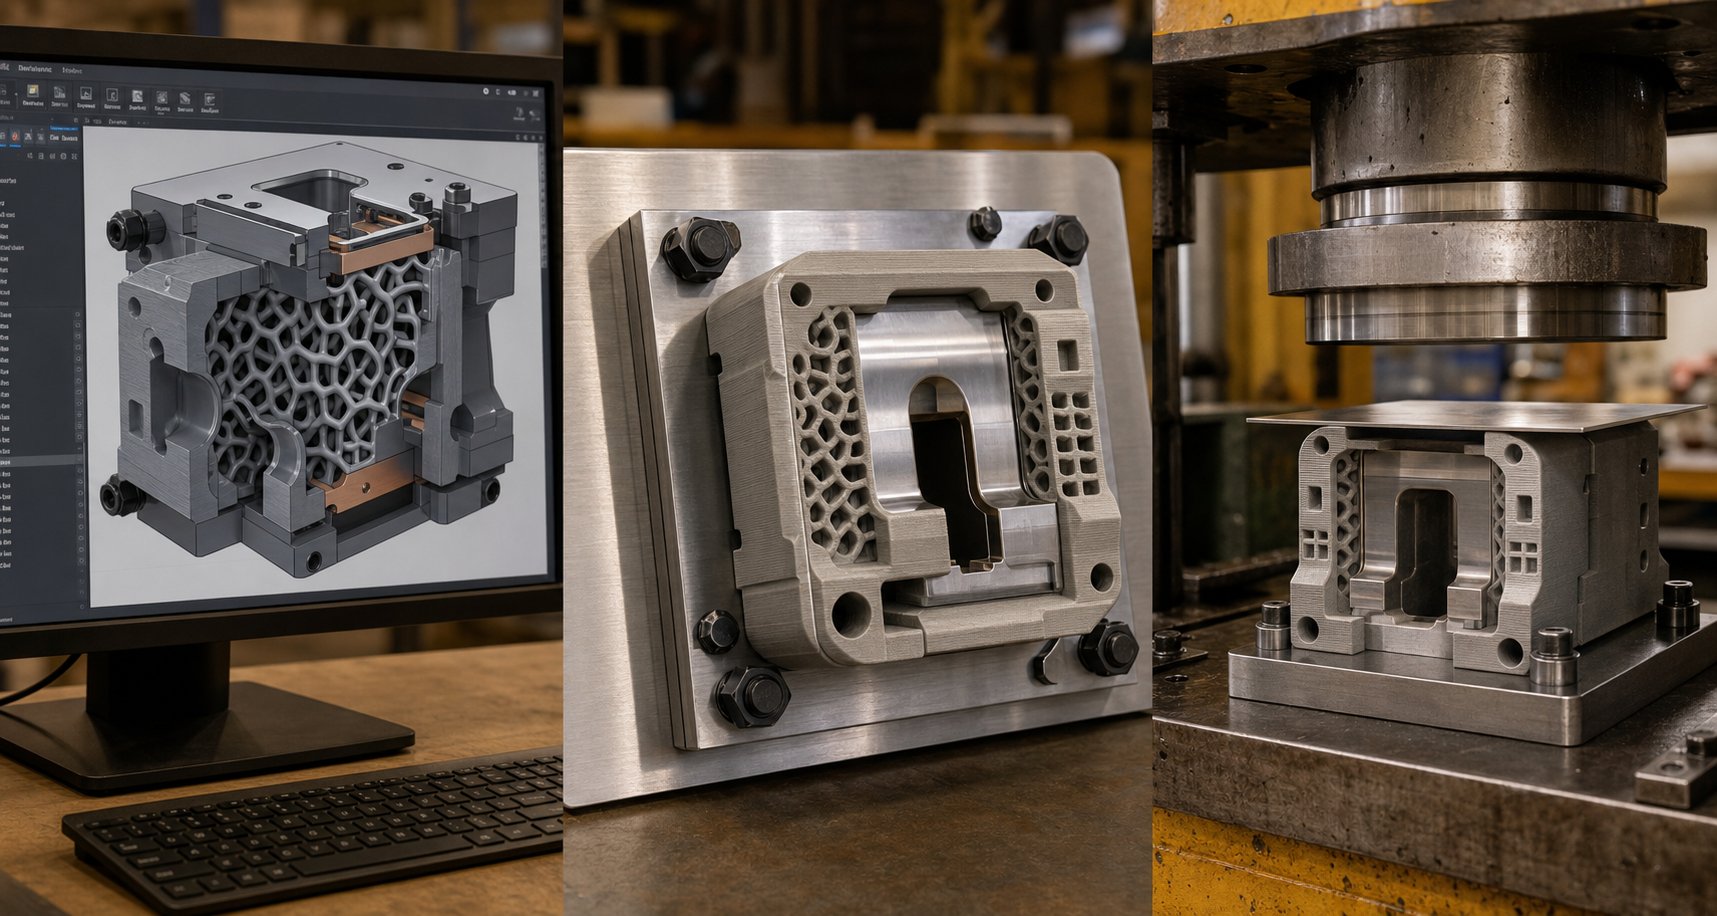
Zu wissen, welche Materialien und Bleche zusammenarbeiten, ist wichtig, aber es hilft Ihnen erst, wenn Sie tatsächlich eine funktionsfähige Matrize herstellen und damit ein gutes Teil stanzen. Der komplette Design-Workflow für 3D-Druckstanzen umfasst sechs verschiedene Phasen, in denen sich Entscheidungen direkt darauf auswirken, ob Ihr Werkzeug die Produktion übersteht oder im ersten Zyklus ausfällt.
- CAD-Design mit additiven -spezifischen Überlegungen
- Slicing- und Druckparameter-Setup
- Drucken der Matrize
- Nachbearbeitung und Dimensionsüberprüfung
- Presseneinrichtung und Formung des ersten Artikels
- Werkzeugwartungs- und Austauschplanung
Lassen Sie uns jede Phase mit den praktischen Details durchgehen, die Sie benötigen, um es gleich beim ersten Mal richtig zu machen.
Überlegungen zum CAD-Design und zur additiven Fertigung
Wenn Sie sich dem CAD-Design für Stanzformarbeiten in einem additiven Kontext nähern, entwerfen Sie gleichzeitig für zwei Realitäten: den Formvorgang und den Druckprozess. Ignorieren Sie eines davon, und am Ende erhalten Sie eine Matrize, die entweder nicht sauber gedruckt werden kann oder den Druckbelastungen nicht standhält.
Wandstärke und Masse.Polymer-Stanzformen benötigen wesentlich mehr Volumen, als Sie vielleicht erwarten. Die Mindestwandstärke für FDM-Werkzeuge sollte in tragenden Bereichen 8–12 mm betragen. Dünne Querschnitte unter 2 mm verformen sich unter Druckbelastung und Hitze schnell, zUntersuchungen von Formlabs bestätigen dies- Oberflächendicken von weniger als 1–2 mm verformen sich bei Umformanwendungen durch Hitze. Bei aus Metall-gedruckten Matrizen bieten Wandabschnitte von 3–5 mm in der Regel eine ausreichende Steifigkeit, da das Material selbst wesentlich höhere Lasten pro Flächeneinheit trägt.
Entwurfswinkel.Sorgen Sie für eine Schräge von 3–5 Grad an allen vertikalen Wänden des Formhohlraums. Dies dient einem doppelten Zweck: Es erleichtert das Auswerfen des Teils nach dem Formen (wodurch verhindert wird, dass das Blech in der Matrize blockiert) und verbessert die Bedruckbarkeit durch die Reduzierung von Überhängen, die Stützstrukturen erfordern. Insbesondere bei Polymerformen verringern Formschrägen die Entformungskräfte, die zu Absplitterungen oder Rissen auf der Werkzeugoberfläche führen können.
Verstärkungsstrategien.Polymermatrizen funktionieren unter Presslasten selten als eigenständige monolithische Werkzeuge. Entwerfen Sie Ihren Stempel so, dass er in eine Trägerplatte - integriert ist, typischerweise eine Aluminium- oder Stahlplatte, die die Kraft über die Rückseite des Stempels verteilt. Planen Sie in Ihrem CAD-Modell Aussparungen oder Schraubenlöcher ein, um den gedruckten Stempel an dieser Trägerstruktur zu befestigen. Einige Designer betten Stahldübel oder -bolzen in den Druck ein, indem sie mitten im Druck pausieren und Hardware einsetzen. Dadurch entsteht ein Verbundwerkzeug, das weitaus mehr Lasten aushält als Polymer allein.
Füllmuster für 3D-gedruckte Werkzeuge.Hier bestimmen interne Geometrieentscheidungen direkt die Werkzeuglebensdauer. Drei Muster dominieren Werkzeuganwendungen:
- Gyroid:Bietet nahezu isotrope Festigkeit, was bedeutet, dass es Kräften in alle Richtungen ungefähr gleich widersteht.Gyroids kontinuierlich gekrümmte Geometriebietet außerdem eine hervorragende Beständigkeit gegenüber Scherkräften. Für Stanzwerkzeuge, die außeraxialen Belastungen oder komplexen Formgeometrien ausgesetzt sind, ist Gyroid mit einer Dichte von 60–80 % die Standardempfehlung.
- Kubisch:Erstellt eine dreidimensionale Gitterstruktur, die sich durch vertikale Kompressionsbeständigkeit auszeichnet. Wenn Ihre Umformlast hauptsächlich direkt nach unten durch die Form verläuft (einfache V--Biegungen, Kanalformen), bietet eine kubische Füllung mit einer Dichte von 50–70 % eine starke Leistung mit weniger Material als Gyroid bei gleicher Festigkeit.
- Netz:Das einfachste und schnellste-Druckmuster, bei dem senkrechte Linien Quadrate bilden. Grid bewältigt direkte vertikale Kompression gut, schneidet jedoch bei Scher- oder außeraxialen Belastungen schlecht ab. Verwenden Sie es nur für Matrizen mit flachem Boden- und reiner Druckbelastung -, niemals für Matrizen mit abgewinkelten Formflächen.
Bei den meisten Stanzwerkzeuganwendungen bietet Ihnen ein Gyroid mit einer Fülldichte von 70 % oder mehr die beste Kombination aus Druckfestigkeit und gleichbleibender Leistung über alle Lastrichtungen hinweg. Der Übergang zu 100 % Füllung ist die zusätzliche Druckzeit selten wert - Untersuchungen zeigen, dass oberhalb einer Dichte von 60–80 % die Festigkeit abnimmt, während die Druckzeit linear zunimmt.
Lagerzuschlag.Planen Sie zusätzliches Material (mindestens 0,5 mm) auf kritischen Formflächen ein. Sie entfernen dies während der Nachbearbeitung, um die endgültigen Abmessungen festzulegen. Es ist viel einfacher, zusätzliches Material abzuschleifen oder zu entfernen, als eine zu kleine Matrize nachzudrucken.
Druckparameter und Post-Verarbeitung
Wenn Ihr CAD-Modell optimiert ist, setzen die Slicing-Einstellungen diese Entwurfsabsichten in die physische Realität um.
Schichthöhe:Verwenden Sie Schichten von 0,1–0,15 mm, um Oberflächen zu bilden, die mit Blech in Kontakt kommen. Feinere Schichten bedeuten glattere Oberflächen und eine bessere Maßhaltigkeit, was sich direkt auf die Qualität des Formteils auswirkt. Für unkritische Bereiche (Rückseiten, Montageflächen) beschleunigen Schichten von 0,2–0,3 mm die Arbeit ohne Einbußen.
Druckausrichtung:Richten Sie die Matrize so aus, dass die Formkräfte die Schichten zusammendrücken, anstatt zu versuchen, sie auseinanderzulösen. Bei einer V--Matrize bedeutet dies, dass beim Drucken die Formmulde nach oben zeigt und die Schichten parallel zur Matrizenfläche gestapelt sind. Die Schichtablösung unter Zugbelastung ist die häufigste Fehlerursache bei FDM-Werkzeugen -, die richtige Ausrichtung verhindert dies.
Umfangsanzahl:Erhöhen Sie die Außenwandschichten auf mindestens 4–6 Umfange. Diese massiven Außenschalen tragen den Großteil der Drucklasten und schützen die Innenfüllung vor direktem Kontakt mit dem Blech. Mehr Umfang verbessert auch die Haltbarkeit der Oberfläche.
Die Nachbearbeitung 3D-gedruckter Stanzformen schließt die Lücke zwischen Rohdruck und funktionsfähigem Werkzeug:
- Support-Entfernung und -Bereinigung:Entfernen Sie sämtliches Stützmaterial und achten Sie dabei besonders auf die Formflächen. Alle verbleibenden Noppen oder Markierungen hinterlassen Spuren in Ihren geformten Teilen.
- Oberflächenveredelung:Formflächen mit progressiven Körnungen von - 120 bis 220 bis 400 - schleifen, um Schichtlinien zu beseitigen. Bei Polymerwerkzeugen sorgt eine Epoxidbeschichtung auf der Formoberfläche für eine härtere Haut, die dem Verschleiß länger standhält. Bei SLA-Matrizen glättet das Strahlen mit Glasperlen die Oberfläche und kann tatsächlich die mechanischen Eigenschaften verbessern.
- Maßüberprüfung:Messen Sie kritische Abmessungen mit Messschiebern oder einem KMG. Vergleichen Sie mit Ihrem CAD-Modell und notieren Sie Abweichungen. Typische Maßgenauigkeit für FDM-Werkzeugläufe ±0,1–0,3 mm; SLA erreicht ±0,05 mm. Wenn kritische Formflächen außerhalb der Spezifikation liegen, bearbeiten oder schleifen Sie sie mit der zuvor geplanten Aufmaßtoleranz auf Toleranz.
- Wärmebehandlung (nur Metallmatrizen):Aus Metall-bedruckte Matrizen erfordern eine Spannungsentlastung und häufig eine Aushärtung-. Maraging-Stahl muss beispielsweise sechs Stunden lang bei etwa 490 Grad gealtert werden, um die volle Härte (50–55 HRC) zu erreichen. Wenn Sie diesen Schritt überspringen, wird Ihre Metallmatrize deutlich unterdurchschnittliche Leistungen erbringen.
Drücken Sie Setup und Erstartikelformung
Ihr Stempel wird gedruckt, fertiggestellt und auf Maß überprüft. Wenn es richtig in die Presse gelangt, entscheidet sich, ob dieser erste Treffer ein gutes Teil oder ein zerstörtes Werkzeug produziert.
Integration der Trägerplatte:Platzieren Sie niemals eine Polymermatrize ohne Metallträgerplatte direkt auf einem Pressbett. Die Platte verteilt die Stößelkraft über die gesamte Grundfläche der Matrize und verhindert so örtliche Quetschungen. Verwenden Sie eine geschliffene, flache Aluminiumplatte mit einer Dicke von mindestens 6 mm für Anwendungen mit geringer-Tonnage oder eine Stahlplatte für alles über 10 kN. Befestigen Sie die Matrize mit Schrauben, Klammern oder einer vertieften Tasche an der Trägerplatte, um eine seitliche Bewegung während des Formens zu verhindern.
Ausrichtung:Montieren Sie Zentrierstifte oder verwenden Sie in die Matrizenhälften aufgedruckte Registrierungsmerkmale, um die Ausrichtung von Stempel{0}}zu-Matrize sicherzustellen. Eine Fehlausrichtung von nur 0,5 mm führt zu einer ungleichmäßigen Belastung, die den Matrizenverschleiß auf einer Seite beschleunigt und zu inkonsistenten Teilen führt.
Geschwindigkeits- und Krafteinstellungen:Beginnen Sie konservativ. Reduzieren Sie die Pressgeschwindigkeit auf 50 % der Geschwindigkeit, die Sie mit herkömmlichen Werkzeugen verwenden würden. Polymermatrizen vertragen Stöße nicht so gut wie gehärteter Stahl. - Durch langsamere Stößelgeschwindigkeiten kann das Material die Umformlasten zunehmend absorbieren, ohne Stöße zu erleiden. Reduzieren Sie aus dem gleichen Grund die Tonnage auf das Minimum, das eine vollständige Umformung ermöglicht, und erhöhen Sie sie dann schrittweise, wenn das Teil nicht vollständig geformt ist.
Erstmusterprüfung:Formen Sie ein Teil, entfernen Sie es und messen Sie es anhand Ihrer Zielmaße. Prüfen Sie auf:
- Rückfederungsabweichung (Vergleich des tatsächlichen Winkels mit dem Zielwinkel)
- Oberflächenmarkierungen oder Kratzer, die von den Schichtlinien übertragen wurden
- Maßgenauigkeit bei kritischen Merkmalen
- Anzeichen einer Matrizenverformung (glänzende Stellen, Druckspuren auf der Matrizenoberfläche)
Wenn die Rückfederung die Toleranz überschreitet, passen Sie die Matrizengeometrie gemäß den zuvor besprochenen Kompensationsstrategien an und drucken Sie erneut. Wenn Oberflächenflecken auftreten, können diese durch zusätzliches Schleifen oder Beschichten behoben werden. Wenn die Matrize nach einem einzigen Schlag Kompressionsspuren aufweist, ist Ihre Materialwahl oder Fülldichte für die beteiligten Formkräfte nicht ausreichend - Steigen Sie auf eine steifere Materialklasse um, anstatt mit den gleichen Spezifikationen erneut zu drucken.
Wartungszyklus:Überprüfen Sie die Matrizenoberfläche alle 10–20 Teile bei Polymerwerkzeugen und alle 500–1.000 Teile bei metallbedruckten Matrizen. Verschleißmuster zeigen sich als Abstumpfung der Oberfläche, Kantenverrundung oder Mikrorisse bei Spannungskonzentrationen. Leichtes Schleifen zwischen den Durchgängen kann die Lebensdauer der Polymermatrizen verlängern, während Metallmatrizen vom regelmäßigen Polieren der Formoberflächen profitieren. Verfolgen Sie Maßabweichungen an Ihren geformten Teilen. - Wenn sich die Messungen den Toleranzgrenzen nähern, nähert sich das Ende der Lebensdauer der Matrize.
Dieser End-zu-Prozess - entwerfen, drucken, fertigstellen, einrichten, formen, warten - dauert in der Regel 24–72 Stunden für Polymer-Matrizen und 1–2 Wochen für metallgedruckte Matrizen, einschließlich Wärmebehandlung. Vergleichen Sie das mit 4–8 Wochen für konventionell bearbeitete Werkzeuge, und der Zeitvorteil wird deutlich. Geschwindigkeit spielt jedoch nur dann eine Rolle, wenn die Matrize tatsächlich lange genug hält, um Ihren Produktionslauf fertigzustellen. Dies wirft die entscheidende Frage auf, wie diese Werkzeuge ausfallen und was Sie tun können, um dies zu verhindern.
Die Lebensdauer und Fehlermöglichkeitsanalyse
Die Geschwindigkeit vom CAD bis zum ersten Artikel ist beeindruckend, aber das spielt keine Rolle, wenn die Matrize mitten im Durchlauf zusammenbricht. Wie lange halten 3D-gedruckte Stanzformen? Die ehrliche Antwort: Es hängt ganz davon ab, wie sie versagen, und jeder 3D-gedruckte Stempel versagt irgendwann durch einen von vier vorhersehbaren Mechanismen. Das Verstehen dieser Stanzwerkzeug-Ausfallmodi - und das Entwerfen um sie herum - ist das, was eine erfolgreiche Kleinserie von einem Haufen zerbrochener Kunststoffteile und Ausschussteile unterscheidet.
Häufige Fehlerursachen bei 3D-gedruckten Stanzformen
Jeder additiv gefertigte Chip weist inhärente Schwächen auf, die mit dem schichtweisen Aufbauprozess zusammenhängen. Diese Schwächen manifestieren sich als unterschiedliche Fehlermuster mit jeweils unterschiedlichen Warnzeichen und unterschiedlichen Konsequenzen für Ihre Formteile.
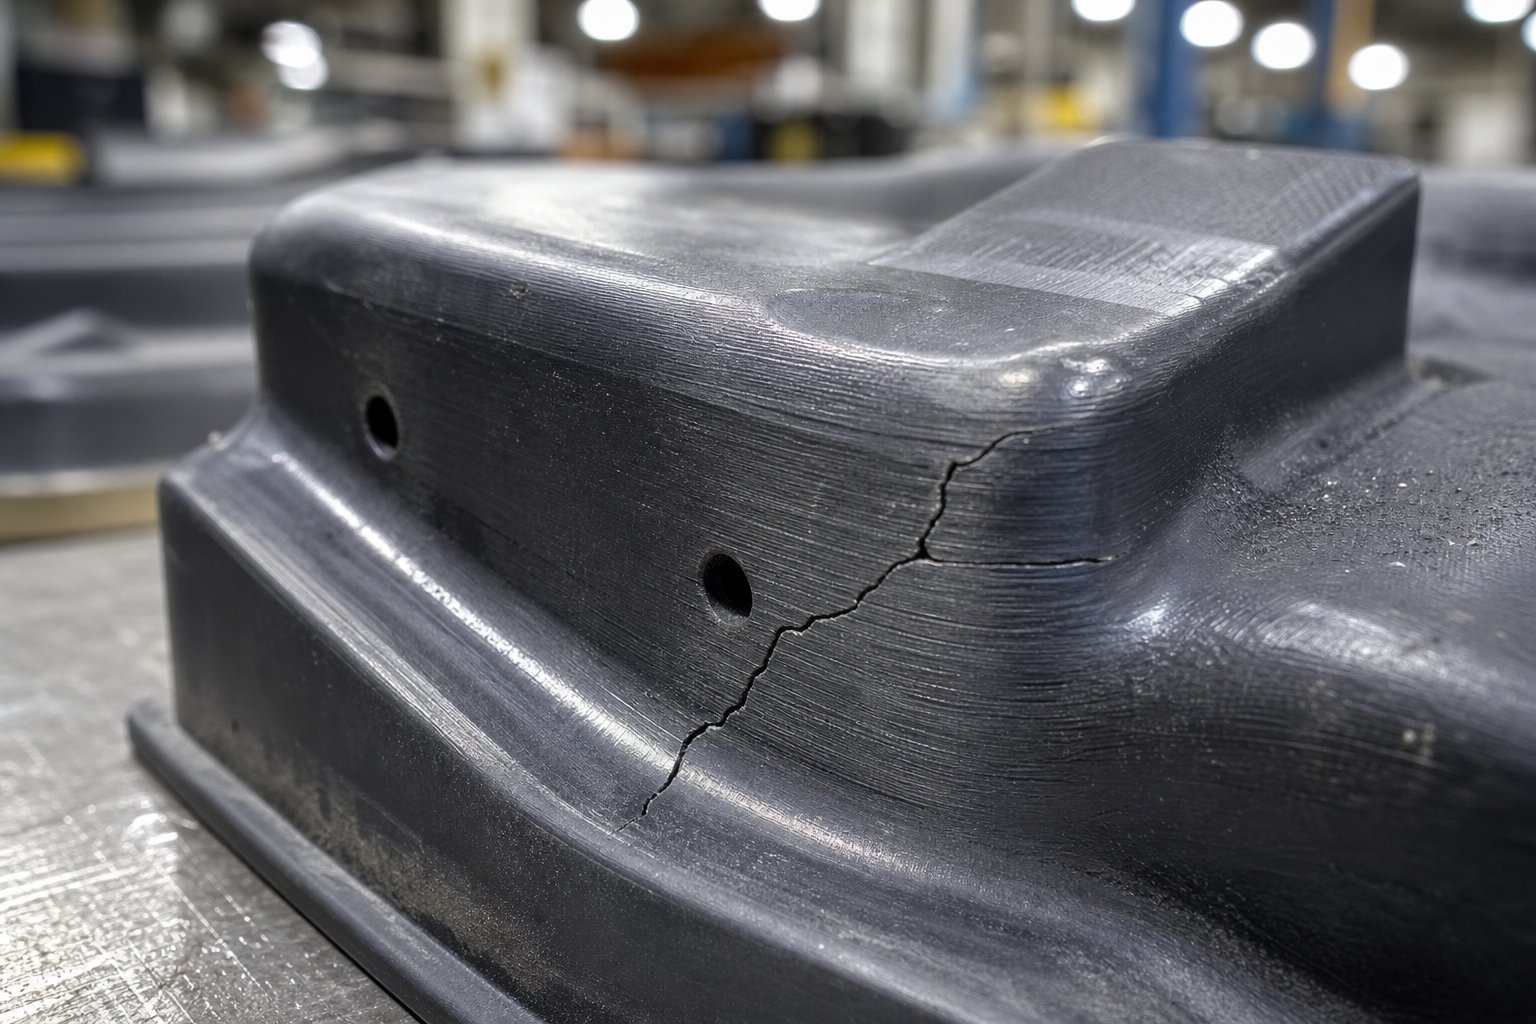
- Schichtablösung bei wiederholter Druckbelastung.Dies ist der häufigste und plötzlichste Fehlermodus bei FDM-Polymerwerkzeugen. Jede gedruckte Schicht verbindet sich durch thermische Verschmelzung mit der darunter liegenden Schicht, diese Bindung ist jedoch schwächer als das Hauptmaterial selbst. Wiederholte Presszyklen erzeugen zyklische Druck- und Zugspannungen an den Schichtgrenzflächen. Im Laufe der Zeit bilden sich entlang dieser Grenzen Mikro-risse, die sich ausbreiten, bis sich ganze Abschnitte lösen. Forschung zu3D-gedruckte Verbundstrukturenbestätigt, dass die interlaminare Zugspannung an Schichtgrenzen die Delaminierungsinitiierung vorantreibt -, sobald die interlaminare Zugfestigkeit (ILTS) überschritten wird, erfolgt das Versagen plötzlich und nicht allmählich. Oft ist ein scharfes Knacken zu hören und die Matrize spaltet sich ohne Vorwarnung entlang einer Schichtlinie.
- Oberflächenverschleiß, der sich auf die Oberflächengüte des Teils auswirkt.Bei jedem Stanzzyklus gleitet das Blech unter Krafteinwirkung gegen die Matrizenfläche. Durch diesen Gleitvorgang wird die Matrizenoberfläche allmählich abgeschliffen, wodurch feine Details geglättet und Toleranzen erweitert werden. Bei Polymerwerkzeugen äußert sich der Verschleiß in Form eines polierten Glanzes, der sich an Bereichen mit hohem -Kontakt entwickelt, gefolgt von einem Dimensionsverlust, wenn Material physisch entfernt wird. Auf Metall-bedruckte Matrizen halten dieser Belastung weitaus länger stand, verschlechtern sich aber dennoch -, insbesondere wenn die Oberflächenbeschaffenheit durch den Druck Mikrospitzen hinterlässt, die als anfängliche Verschleißstellen dienen.
- Thermischer Abbau durch Reibungswärmeaufbau.Durch die Reibung zwischen Blech und Matrizenoberfläche entsteht bei jedem Presszyklus Wärme. Bei Produktionsgeschwindigkeit sammelt sich diese Wärme schneller an, als der Chip sie abführen kann. Polymer-Matrizen sind besonders anfällig, da ihre Wärmeformbeständigkeit relativ niedrig ist - PLA wird bei 55 Grad weich, ABS bei 95 Grad, sogar CF-Nylon verliert ab 150 Grad an Steifheit. Sobald sich die Oberflächentemperatur der Matrize diesen Schwellenwerten nähert, verformt sich die Formoberfläche unter Belastungen, denen sie zuvor gut standgehalten hat, plastisch. Sie werden feststellen, dass geformte Teile zunehmend ungenauer werden, da die Matrizen an hohen Kontaktpunkten „Pilze“ bilden.
- Kompressionsversagen durch Überschreitung der Materialstreckgrenze.Dies ist der offensichtlichste Fehler: Die Umformkraft übersteigt einfach die Widerstandsfähigkeit des Matrizenmaterials. Die Matrize zerquetscht, reißt oder verformt sich dauerhaft beim ersten Schlag oder innerhalb der ersten paar Zyklen. Im Gegensatz zu den anderen Modi ist ein Komprimierungsfehler nicht progressiv -, sondern unmittelbar und katastrophal. Dies passiert, wenn Bediener die Umformkräfte unterschätzen, dickeres Blech verwenden, als die Matrize ausgelegt ist, oder die Integration der Trägerplatte auslassen.
Diese vier Modi funktionieren nicht isoliert. Eine Matrize, die einer thermischen Erweichung unterliegt, wird bei niedrigeren Belastungen delaminieren. Eine Matrize mit Oberflächenverschleiß entwickelt Spannungskonzentrationen, die die Schichttrennung beschleunigen. In der Praxis versagen die meisten Polymerdüsen durch eine Kombination aus - thermischer Erweichung, die die Struktur schwächt, und anschließender Delaminierung, die den endgültigen Schlag versetzt.
Minderungsstrategien durch Design und Materialauswahl
Jeder Fehlermodus reagiert auf spezifische Gegenmaßnahmen. Sie können Fehler nicht vollständig beseitigen, aber Sie können sie entlang der Produktionszeitleiste weiter hinausschieben.
- Gegen Delamination:Die Druckausrichtung ist Ihr stärkster Schutz. Richten Sie die Matrizen so aus, dass die Lasten die Schichten zusammendrücken, anstatt zu versuchen, sie zu trennen. Verwenden Sie eine Gyroid-Füllung mit einer Dichte von über 70 %, um interlaminare Spannungen gleichmäßig zu verteilen. Erhöhen Sie die Umfangsschalen auf 5–6 Wände, um eine dicke, solide Grenze zu schaffen, die der Rissausbreitung entgegenwirkt. Für kritische Matrizen sollten Sie eine kontinuierliche Faserverstärkung (CF-Nylon-Verbundwerkstoffe) in Betracht ziehen. - eingebettete Kohlenstofffasern überbrücken Schichtgrenzen und erhöhen die interlaminare Scherfestigkeit erheblich.
- Gegen Oberflächenverschleiß:Tragen Sie eine dünne Epoxid- oder Urethanbeschichtung auf die formgebenden Oberflächen des Polymers auf. Diese harte Haut nimmt den Abrieb anstelle des Grundmaterials auf und kann zwischen den Läufen erneut aufgetragen werden. Führen Sie bei gedruckten Matrizen aus Metall eine Nachbearbeitung durch Polieren der Oberfläche durch, um Rauheitsspitzen beim Drucken zu beseitigen, die den anfänglichen Verschleiß beschleunigen. Erwägen Sie das Kugelstrahlen von Metallformoberflächen, um eine Druckeigenspannung zu erzeugen, die der Rissbildung an Verschleißstellen entgegenwirkt.
- Gegen thermischen Abbau:Verlangsamen Sie Ihren Presszyklus. Wenn zwischen den Schlägen sogar ein paar Sekunden liegen, kann die Reibungswärme abgeführt werden. Verwenden Sie Materialien mit höherer Wärmeformbeständigkeit - CF-Nylon über einfachem Nylon, Nylon über ABS, ABS über PLA. Integrieren Sie für Abläufe mit hoher -Taktfrequenz-Abkühlpausen in Ihren Produktionsablauf (10 Teile stanzen, 30 Sekunden pausieren). Mit metallbedruckten Stempeln ist dieses Problem weitgehend ausgeschlossen, da Werkzeugstähle ihre Eigenschaften weit über der Reibungstemperatur, die beim Prägen bei Raumtemperatur entsteht, beibehalten.
- Gegen Kompressionsausfall:Verwenden Sie immer eine Trägerplatte aus Metall, die die Presskraft über die gesamte Grundfläche der Matrize verteilt. Überschreiten Sie niemals 60–70 % der veröffentlichten Druckfestigkeit des Matrizenmaterials während des Betriebs. - Dieser Sicherheitsspielraum berücksichtigt die geringere Festigkeit von gedruckten Teilen im Vergleich zu massiven Spritzguss- oder Schmiedeäquivalenten. Führen Sie im Zweifelsfall vor Ihrem ersten Presszyklus eine Kraftberechnung durch: Wenn die erforderliche Umformkraft 50 % der Nennkapazität Ihrer Matrize übersteigt, wechseln Sie zu einer stärkeren Materialklasse.
Betriebspraktiken sind ebenso wichtig wie Design. Schmieren Sie das Blech mit einem leichten Stanzöl oder einem trockenen -Schmierfilm, um gleichzeitig Reibungskräfte und Oberflächentemperaturen zu reduzieren. Überprüfen Sie die Matrize in regelmäßigen Abständen - alle 10–25 Zyklen auf Polymer und alle 500–1.000 auf Metall. Polymermatrizen ersetzen statt reparieren; Sie sind günstig und schnell genug für den Nachdruck, sodass beim Einsatz eines beschädigten Werkzeugs die Gefahr besteht, dass geformte Teile verschrottet werden.
Die Lebensdauererwartungen nach Materialklasse
Wie lange halten 3D-gedruckte Stanzformen in der realen-Produktion? Folgendes ist im gesamten Materialspektrum zu erwarten, vorausgesetzt, dass die richtige Gestaltung, Ausrichtung und Betriebspraktiken richtig sind:
| Sterben Material | Typische Lebensdauer (Umformzyklen) | Primärer Fehlermodus | Beste Anwendung |
|---|---|---|---|
| PLA | 5–30 Teile | Thermischer Abbau/Kompression | Validierung eines einzelnen Prototyps |
| ABS / PETG | 20–75 Teile | Oberflächenverschleiß / Delaminierung | Kurze Proof-of-Concept-Läufe |
| Nylon (PA6/PA12) | 50–200 Teile | Oberflächenverschleiß / Delaminierung | Klein-Produktion |
| CF-Nylon-Verbundwerkstoff | 100–500 Teile | Oberflächenverschleiß (allmählich) | Funktionelle Werkzeuge für kleine{0}}Stückzahlen |
| SLA-Hartharz | 5–20 Teile | Sprödbruch / Kompression | Nur Oberflächendetailvalidierung |
| Metall-Bedruckter Maraging-Stahl | 10.000–100,000+ Teile | Oberflächenverschleiß (sehr allmählich) | Mittlere-bis-hohe-Produktion |
| Metall-Bedruckter H13-Werkzeugstahl | 50.000–500,000+ Teile | Ermüdungsrissbildung (sehr langfristig) | Großserienproduktion |
Bei diesen Bereichen wird davon ausgegangen, dass dünnes Aluminium oder Weichstahl verarbeitet wird. Härtere Bleche verkürzen die Lebensdauer erheblich. - Beim Formen von rostfreiem Stahl mit einer CF--Nylonmatrize lassen sich möglicherweise nur 10–30 Teile herstellen, bevor die Oberfläche über eine akzeptable Toleranz hinaus abnimmt. Protolabs berichtet, dass selbst bei Spritzgussformen (einer vergleichbaren Anwendung mit belasteten Werkzeugen) 3D-gedruckte Polymerwerkzeuge typischerweise innerhalb von 100 Schüssen wirkungslos werden, während Metallwerkzeuge 10.000 Schüsse und mehr erreichen können. Prägewerkzeuge unterliegen einer ähnlichen Physik, allerdings unterscheiden sich die Belastungsprofile.
Der Werkzeugverschleiß und die Haltbarkeit hängen letztendlich von der Entscheidung über das Produktionsvolumen ab. Polymer-Stanzformen sind wirtschaftlich sinnvoll, wenn Sie weniger als 100–500 Teile benötigen und einen regelmäßigen Nachdruck vertragen. Metall-gedruckte Matrizen rechtfertigen ihre höheren Vorabkosten, wenn die Auflagen Hunderte oder Tausende erreichen, wenn ein einziger Druck Dutzende von Polymer-Nachdrucken ersetzt. Und konventionell bearbeitete Werkzeuge bleiben die richtige Antwort für Stückzahlen von über 100.000 Teilen, bei denen die amortisierten Kosten pro Teil unter das Niveau fallen, das ein additiver Ansatz erreichen kann.
Wenn Sie wissen, wo Ihre Matrize ausfallen wird - und ungefähr wann -, verwandelt sich die Frage nach der Lebensdauer eines 3D-gedruckten Matrizenmodells von einer Vermutung in eine Planung. Sie können Ersatzdrucke planen, Materialkosten für den gesamten Produktionslauf budgetieren und eine fundierte Anfrage darüber stellen, ob die Wirtschaftlichkeit der additiven Werkzeuge pro Teil tatsächlich den herkömmlichen Methoden überlegen ist. Dieser Kosten-Nutzen-Vergleich verdient einen eigenen strukturierten Rahmen.
Kosten-Nutzenrahmen für Werkzeugentscheidungen
Das Wissen über Fehlermodi verrät es IhnenWannEin Würfel muss ersetzt werden. Aber wie viele Austauschzyklen können Sie sich leisten, bevor sich die Wirtschaftlichkeit gegen Sie wendet? Die eigentliche Frage hinter jeder Debatte über die Kosten von 3D-gedruckten Matrizen im Vergleich zu herkömmlichen Werkzeugen ist nicht, welche Methode pro Matrize günstiger ist -, sondern welche Methode Ihren gesamten Produktionslauf zu den niedrigsten Kosten pro geformtem Teil liefert.
Diese Berechnung umfasst mehr Variablen, als den meisten Menschen bewusst ist. Lassen Sie es uns aufschlüsseln.
Kostenfaktoren beim 3D-Druck im Vergleich zu konventionellen Werkzeugen
Ein Kostenvergleich für Stanzwerkzeuge muss sechs verschiedene Kostenfaktoren berücksichtigen, nicht nur den Aufkleberpreis des Werkzeugs selbst:
- Materialkosten:Eine Polymer-FDM-Düse kostet möglicherweise 5 bis 30 US-Dollar an Filamenten. Eine SLA-Matrize kostet für den hauseigenen Druck etwa 30 $. Eine metallbedruckte Matrize aus Maraging-Stahl kostet je nach Größe und Komplexität etwa 200–500+ US-Dollar. Eine konventionell bearbeitete Matrize aus Werkzeugstahl kostet bei gleichwertiger Geometrie normalerweise 450–2,000+.
- Druck- oder Bearbeitungszeit:Polymer-Stanzformen lassen sich in 10–24 Stunden drucken. Metall-gedruckte Matrizen erfordern 1–5 Tage plus Wärmebehandlung. Konventionelle Bearbeitung und Outsourcing dauern 15–25 Werktage. Zeit ist Geld, wenn Ihr Produktionstermin feststeht.
- Nachbearbeitungsaufwand:Für das Schleifen, Beschichten, die Maßprüfung und die Integration der Trägerplatte fallen pro Polymerform zusätzliche 1–4 Stunden an. Metall-gedruckte Matrizen erfordern Spannungsentlastung, Oberflächenveredelung und möglicherweise EDM -, wodurch zusätzliche Kosten anfallen, die 15–40 % der gesamten Teilekosten für Metall-AM-Komponenten ausmachen können.
- Auswirkungen auf die Zykluszeit der Presse:Polymermatrizen erfordern langsamere Stößelgeschwindigkeiten, um Stoßbelastungen zu vermeiden, wodurch sich der Durchsatz im Vergleich zu Werkzeugen aus gehärtetem Stahl um 30–50 % verringert. Bei Hunderten von Teilen summiert sich dieser Geschwindigkeitsverlust zu Arbeits- und Maschinenzeit.
- Häufigkeit des Werkzeugwechsels:Eine CF-Nylon-Matrize mit einer Lebensdauer von 200 Teilen bedeutet fünf Nachdrucke für eine Auflage von 1.000-Teilen. Jeder Austausch erhöht die Materialkosten, die Druckzeit und den Einrichtungsaufwand. Eine metallbedruckte Matrize deckt denselben Lauf ersatzlos ab.
- Opportunitätskosten der Durchlaufzeit:Wenn man vier bis sechs Wochen auf konventionelle Werkzeuge wartet, bedeutet dies verspätete Einnahmen, verpasste Marktfenster oder stillstehende Montagelinien. Mit einer über Nacht gedruckten Stanze können Sie schon morgen mit dem Formen beginnen. Bei zeitkritischen Projekten kann dieser Geschwindigkeitsvorteil die höheren Kosten pro Teil überwiegen.
Breakeven-Analyse des Produktionsvolumens
Die Breakeven-Analyse für Metallstanzformen folgt einem vorhersehbaren Muster. . 3D-Druck hat nahezu -keine Einrichtungskosten, aber eine ungefähr lineare Kostenskalierung - 50 Teile kosten etwa das 50-fache eines Teils. Herkömmliche Werkzeuge verursachen hohe Fixkosten, sinken jedoch schnell pro Einheit, da sich die Investition auf mehr Teile verteilt. Der Crossover hängt von der Materialklasse Ihrer Matrize und der Austauschrate ab.
Hier sehen Sie, wie sich die Wirtschaftlichkeit zwischen den Volumenstufen für Szenarios mit geringen Stanzwerkzeugkosten ändert:
| Produktionsvolumen | Polymer-FDM-Matrize | Metall-Bedruckte Stanze | Konventionell bearbeitete Matrize | Option mit den niedrigsten Kosten |
|---|---|---|---|---|
| 1–10 Teile | 35–60 $ insgesamt (1 Würfel) | 300–600 $ insgesamt (1 Würfel) | 500–2,000+ insgesamt (1 Würfel) | Polymer-FDM |
| 10–100 Teile | 50–150 $ (1–2 Stempel) | 300–600 $ (1 Würfel) | 500–2.000 $ (1 Würfel) | Polymer für unter 50; Metall-über 50 gedruckt |
| 100–1.000 Teile | 150–900 $ (3–10 Matrizen) | 300–600 $ (1 Würfel) | 500–2.000 $ (1 Würfel) | Metall-bedruckt oder konventionell |
| 1,000+ Teile | Nicht praktikabel (zu viele Ersetzungen) | 300–600 $ (1 Würfel, möglicherweise 1 Ersatz erforderlich) | 500–2.000 $ (1 Würfel, hält den gesamten Lauf an) | Konventionell (geringste Kosten pro Teil) |
Beachten Sie den Übergangsbereich zwischen 50 und 200 Teilen. Unterhalb dieses Bereichs dominieren Polymer-Matrizen, da die Matrize selbst so wenig kostet, dass selbst mehrfacher Austausch günstiger bleibt als ein einzelnes konventionell bearbeitetes Werkzeug. Oberhalb dieses Bereichs bedeuten die Haltbarkeit herkömmlicher Werkzeuge keine Wiederbeschaffungskosten, und die hohen Anlageinvestitionen werden auf genügend Teile verteilt, um unter die additive Wirtschaftlichkeit pro Teil zu fallen.
Metall-bedruckte Stanzen nehmen einen strategischen Mittelweg ein. Sie kosten im Vorfeld mehr als Polymere, machen aber den Austauschzyklus überflüssig, der bei größeren Mengen die Wirtschaftlichkeit von Polymeren beeinträchtigt. Bei Auflagen von 100 bis 10.000 Teilen stellen sie oft den idealen Punkt dar - langlebig genug, um einen Austausch zu vermeiden, schnell genug, um die Vorlaufzeit von 4 bis 6 Wochen bei der herkömmlichen Bearbeitung zu vermeiden, und leistungsfähig genug, um Formkräfte zu bewältigen, denen Polymer nicht standhalten kann.
Die Mathematik ändert sich noch weiter, wenn man die Designinstabilität berücksichtigt. Wenn sich die Geometrie Ihres Teils nach den ersten 50 Teilen ändert, wird die Investition von 1.500 US-Dollar in herkömmliche Werkzeuge zur Belastung. Eine 30-Dollar-Polymerstanze, die Sie über Nacht mit aktualisierter Geometrie nachdrucken können, birgt fast kein Risiko, wenn sich das Design weiterentwickelt. Diese Flexibilitätsprämie zeigt sich nicht in einer einfachen Kostenberechnung pro Teil, sondern ist real, insbesondere während Produktentwicklungszyklen, in denen Validierung und Iteration parallel erfolgen.
Letztendlich erfasst die Kostenanalyse allein kein vollständiges Bild. Die praktischste Strategie kombiniert oft Methoden: Polymermatrizen für die anfängliche Geometrievalidierung und zunächst -Artikeltests, dann eine metallbedruckte oder konventionelle Matrize, sobald sich das Design für die Produktion stabilisiert hat. Dieser abgestufte Ansatz minimiert sowohl das finanzielle Risiko als auch die Vorlaufzeit - und validiert das Konzept kostengünstig, bevor ernsthafte Werkzeuginvestitionen getätigt werden.
Rapid-Prototyping-Strategien für die Teilevalidierung
Ein abgestufter Ansatz -, bei dem zuerst das Polymer stirbt, dann die Produktionswerkzeuge - funktioniert nur, wenn Sie tatsächlich bestätigen können, dass das Teil in Ordnung ist, bevor Sie das Budget festlegen. Hier wird die Teilevalidierung vor dem Produktionswerkzeug zum eigentlichen Gatekeeper. Das Drucken einer Matrize und das Formen einiger Teile zeigt Ihnen, ob die Geometrie physikalisch erreichbar ist. Es sagt Ihnen nicht unbedingt, ob das Teil zu einer Baugruppe passt, die Spezifikationen unter Last erfüllt oder ohne kostspielige Überarbeitungen in großem Maßstab hergestellt werden kann.
Die Validierung einer gestempelten Komponente erfordert mehr als eine einzige Methode. Es erfordert die richtige Kombination von Methoden, die im richtigen Entwicklungsstadium angewendet werden.
Verwendung von 3D-gedruckten Stempeln zur Teilevalidierung
3D-gedruckte Matrizen zeichnen sich durch eine bestimmte Validierungsaufgabe aus: Sie beweisen, dass eine bestimmte Blechgeometrie geformt werden kann, dass eine Rückfederung ausgeglichen werden kann und dass sich der Rohling korrekt entwickelt. Wenn Sie Prototypen für die Blechumformung mit einer -hausinternen Polymerstanze erstellen, beantworten Sie Fragen zur Formbarkeit - Kann diese Form geprägt werden, ohne zu reißen, zu falten oder übermäßig zurückzufedern-?
Das ist wirklich wertvoll. Es erkennt Konstruktionsprobleme, die sonst erst nach der Herstellung teurer Produktionswerkzeuge auftauchen würden. Teams können das Stempeldesign iterativ validieren, angepasste Stempel innerhalb von Stunden nachdrucken und mehrere Geometrierevisionen an einem einzigen Tag testen. Für die Konzeptarbeit in der Anfangsphase-gibt es nichts, was diese Geschwindigkeit übertrifft.
Die Formbarkeitsvalidierung hat jedoch Grenzen. Ein auf einer Polymerform geformtes Teil kann in seinen Abmessungen von dem gleichen Teil abweichen, das auf einem Werkzeug aus gehärtetem Stahl geformt wurde - unterschiedliche Oberflächenreibung, unterschiedliche elastische Durchbiegung der Form selbst, unterschiedliches thermisches Verhalten. Der gebildete Prototyp bestätigtungefährGeometrie, nicht produktionsgenaue -Abmessungen. Für Passungsprüfungen in engen Baugruppen, toleranzkritischen Schnittstellen oder Funktionstests unter realen Belastungen benötigen Sie Teile, die mit Methoden hergestellt werden, die näher an den endgültigen Produktionsbedingungen liegen.
Integration mehrerer Rapid-Prototyping-Methoden
Das Rapid Prototyping von gestanzten Metallteilen funktioniert am besten schrittweise und nicht in einem einzelnen Schritt. Jede Methode deckt einen anderen Validierungsbedarf ab:
- 3D-gedruckte Stanzformen (im-Haus):Validieren Sie die Formbarkeit, das Rückfederungsverhalten und die Rohlingsentwicklung. Schnell, günstig, ideal für die Geometrieerkundung.
- CNC-bearbeitete Prototypen:Produzieren Sie Teile aus Vollmaterial, die genau den Endabmessungen entsprechen. Nützlich für Passungsprüfungen, Baugruppenvalidierung und Funktionstests, bei denen die Materialeigenschaften mit der Produktionsabsicht übereinstimmen müssen.
- Blechbearbeitung (Laserschneiden + Abkantpresse):Erstellen Sie Teile mit echten Blech- und Umformprozessen in Produktionsqualität-. Bestätigt die Herstellbarkeit mit echten Materialien und stellt Teile bereit, die für Umwelt- oder Belastungstests geeignet sind.
- DFM-Feedback:Expertenüberprüfung der Teilegeometrie anhand der Einschränkungen des Stanzprozesses - Biegeradien, Kornausrichtung, Ziehtiefenbeschränkungen -, bevor die Werkzeuginvestition das Design festlegt.
Teams, die diese Methoden kombinieren, erkennen Probleme in der kostengünstigsten Phase. Ein Formbarkeitsproblem, das bei einer gedruckten Matrize für 30 US-Dollar auftritt, erspart die 1.500 US-Dollar teure Überarbeitung eines herkömmlichen Werkzeugs. Ein Passungsproblem, das bei einem CNC--bearbeiteten Prototyp auftritt, erspart wochenlange Produktionsverzögerungen. Frühes DFM-Feedback verhindert beides.
Für Produktentwicklungsteams, die eine professionelle-Validierung benötigen, die über das hinausgeht, was interne 3D-gedruckte Werkzeuge leisten können:YICHENs Rapid-Prototyping-DiensteÜberbrücken Sie die Lücke zwischen Konzeptvalidierung und Produktionsverpflichtung. Durch die Kombination von schnellem CNC-Prototyping, Blechfertigung und frühem DFM-Feedback in einem einzigen Arbeitsablauf unterstützt YICHEN Teams bei der Validierung von Metallstanzteilen mit produktionsrepräsentativer Genauigkeit - und bestätigt Form, Passform und Funktion, bevor mit der vollständigen Werkzeuginvestition begonnen wird.
Dieser mehrschichtige Validierungsansatz reduziert nicht nur das Risiko. Es stärkt die Gewissheit, dass das Design, das Sie für die Produktion verwenden möchten, tatsächlich das Design ist, das Sie sich wünschen - und nicht eines ist, das nach dem ersten Pilotlauf dringend überarbeitet werden muss. Die verbleibende Frage ist, wie Sie entscheiden können, welchen Weg Ihr spezifisches Projekt benötigt.
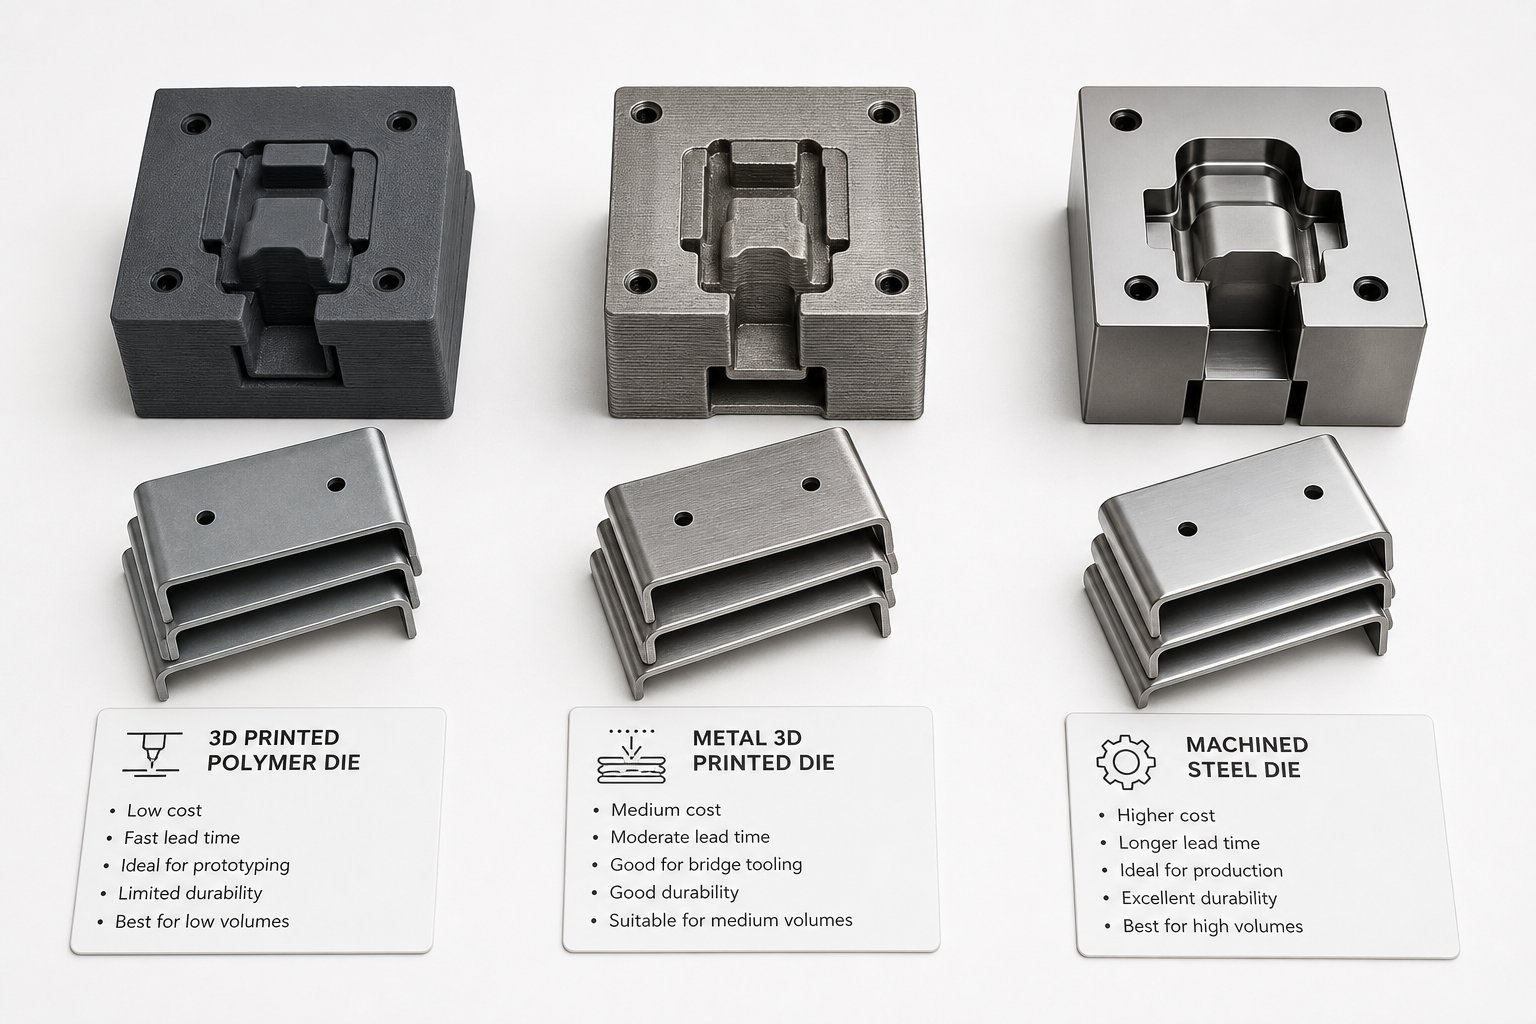
Wählen Sie den richtigen Werkzeugweg für Ihr Projekt
Jede Werkzeugentscheidung hängt von einer Handvoll Variablen ab: wie viele Teile Sie benötigen, wie schnell Sie sie benötigen, wie stabil Ihr Design ist und wie eng Ihre Toleranzen sein müssen. Anstatt 3D-gedruckte im Vergleich zu herkömmlichen Stanzformen als Entweder-{2}oder-Entscheidung zu betrachten, sollten Sie sie sich als unterschiedliche Werkzeuge für unterschiedliche Phasen vorstellen. Hier finden Sie einen Entscheidungsrahmen für Werkzeuge, den Fertigungsteams sofort anwenden können.
Wenn 3D-gedruckte Stanzformen die richtige Wahl sind
Wenn Sie wissen, wann Sie 3D-gedruckte Stanzformen verwenden sollten, sparen Sie Zeit und Geld. Sie passen genau in diese Szenarien:
- Geometrievalidierung:Sie müssen sicherstellen, dass eine gestanzte Form physisch realisierbar ist, bevor Sie in Produktionswerkzeuge investieren.
- Kleinserienfertigung (unter 100–500 Teile):Die Wirtschaftlichkeit pro Teil begünstigt das Drucken gegenüber der maschinellen Bearbeitung, wenn die Austauschhäufigkeit überschaubar bleibt.
- Designinstabilität:Die Geometrie Ihres Teils entwickelt sich immer noch weiter, und das Nachdrucken einer 30-Dollar-Matrize ist besser als die Überarbeitung eines 1.500-Dollar-Maschinenwerkzeugs.
- Zeitkritische-Projekte:Formteile brauchen Sie morgen, nicht erst in vier bis sechs Wochen.
- Weiche Metalle in dünnen Stärken:Materialien aus Aluminium, Kupfer oder Baustahl unter 0,8 mm -, die innerhalb der Belastungsgrenzen für Polymerdüsen bleiben.
- Pädagogische oder hobbymäßige Arbeit:Budget und Zugänglichkeit sind wichtiger als die Haltbarkeit in Produktionsqualität-.
Hierbei handelt es sich um echte Metallstanzlösungen in kleinen Stückzahlen, die echte Teile ohne den finanziellen Aufwand herkömmlicher Werkzeuge liefern. Der Schlüssel liegt darin, ihre Grenzen ehrlich zu erkennen - und zu wissen, wann Ihr Projekt über sie hinausgewachsen ist.
Wann Sie in professionelle Werkzeugunterstützung investieren sollten
3D-gedruckte Stempel validieren Konzepte. Die Produktion erfordert etwas mehr. Wenn eine dieser Bedingungen zutrifft, ist es an der Zeit, über die hauseigenen additiven Werkzeuge hinauszugehen:
- Das Design ist fertiggestelltund die Volumina übersteigen 500–1.000 Teile.
- Toleranzen kleiner als ±0,2 mmsind für geformte Features erforderlich.
- Blech ist Edelstahl, hochfester Stahl oder Weichstahl mit einer Dicke von mehr als 1,0 mm.
- Teile müssen Funktions- oder Umwelttests bestehenmit produktions-repräsentativer Genauigkeit.
- Passgenauigkeitsprüfungen der Baugruppeerfordern eine exakte Maßübereinstimmung aller zusammenpassenden Komponenten.
Für Teams in dieser Position:YICHENs Rapid-Prototyping-DiensteStellen Sie die logische Brücke zwischen der Prototypenerstellung von 3D-gedruckten Formen und der Bereitstellung vollständiger Produktionswerkzeuge dar. - Kombinieren Sie schnelles CNC-Prototyping, Blechfertigung und frühes DFM-Feedback, um Teile mit Produktionsgenauigkeit-zu validieren, bevor Sie ernsthafte Investitionen tätigen. Allein diese frühe DFM-Überprüfung kann die kostspieligen Werkzeugrevisionen verhindern, die Teams plagen, die die Validierung überspringen und direkt zu Produktionswerkzeugen übergehen.
Der intelligenteste Weg ist normalerweise nicht die eine oder die andere Methode -, sondern ein Fortschritt. Beginnen Sie mit einem 3D-gedruckten Stempel, um die Formbarkeit nachzuweisen. Validieren Sie Passform und Funktion mit professionellem Prototyping. Übernehmen Sie dann die Produktionswerkzeuge mit der Gewissheit, dass das Design gesichert ist. Dieser stufenweise Ansatz minimiert sowohl das finanzielle Risiko als auch die Markteinführungszeit, sodass Sie in jeder Phase geformte Teile erhalten, ohne Ihr Werkzeugbudget für ungeprüfte Geometrie zu verspielen.
Häufig gestellte Fragen zu 3D-gedruckten Metallstanzformen
1. Wie viele Teile kann ein 3D-gedruckter Prägestempel produzieren, bevor er versagt?
Die Lebensdauer der Matrizen variiert stark je nach Materialklasse. PLA-Matrizen halten in der Regel 5-30 Teile, bevor es zu einer thermischen Zersetzung oder einem Kompressionsversagen kommt. Nylon- und CF-Nylon-Verbundwerkstoffe erhöhen diesen Wert unter geeigneten Bedingungen auf 50-500 Teile. Metallbedruckte Matrizen aus Maraging-Stahl können 10.000 bis 100 Umformzyklen bewältigen, während Matrizen aus H13-Werkzeugstahl, die über DMLS gedruckt werden, 500.000 Zyklen erreichen können. Bei diesen Zahlen wird von dünnem Aluminium oder Weichstahl als Werkstück ausgegangen – härtere Bleche verkürzen die Lebensdauer erheblich.
2. Kann man Edelstahl mit einer 3D-gedruckten Matrize stanzen?
Polymer-3D-gedruckte Matrizen können rostfreien Stahl bei praktischer Stärke nicht zuverlässig formen. Die hohe Streckgrenze von Edelstahl (200-290 MPa im geglühten Zustand) in Kombination mit der aggressiven Kaltverfestigung erzeugt Umformkräfte, die die Druckkapazität des Polymers übersteigen. Metallbedruckte Matrizen, die aus Maraging-Stahl oder H13-Werkzeugstahl mittels Laser-Pulverbettschmelzen hergestellt werden, können Edelstahl effektiv stanzen. Untersuchungen an der Universität Oakland haben gezeigt, dass beschichtete 3D--gedruckte Metalleinsätze erfolgreich 50.000 Teile aus ultrahochfestem Stahl ohne nennenswerte Oberflächenverschlechterung stanzten.
3. Welches Füllmuster eignet sich am besten für 3D-gedruckte Stanzformen?
Gyroid-Füllung mit einer Dichte von 70 % oder mehr ist die empfohlene Standardeinstellung für die meisten Stanzwerkzeuganwendungen. Seine kontinuierlich gekrümmte Geometrie sorgt für eine nahezu isotrope Festigkeit, widersteht Kräften in alle Richtungen gleichermaßen und bewältigt Scherlasten gut. Die kubische Füllung eignet sich für Matrizen mit rein vertikaler Druckbelastung wie einfache V--Biegungen, während das Gittermuster nur für Matrizen mit flachem -Boden und ohne außer-Achsenkräfte verwendet werden sollte. Wenn die Fülldichte über 80 % liegt, sinkt die Festigkeit im Verhältnis zur zusätzlichen Druckzeit.
4. Ist eine 3D-gedruckte Stanze günstiger als eine maschinell bearbeitete Stanzform?
Bei Produktionsläufen von weniger als 100 Teilen kosten 3D-gedruckte Polymer-Matrizen insgesamt etwa 35 $-150 $, einschließlich Ersatz, im Vergleich zu 500 $-2,000+ für konventionell bearbeitete Werkzeuge. Der Breakeven-Punkt liegt typischerweise zwischen 50 und 200 Teilen, je nach Matrizenmaterial und Austauschhäufigkeit. Metall-gedruckte Matrizen (300–600 US-Dollar) liegen im Mittelfeld und werden für 100–10.000 Teiledurchläufe kosteneffektiv, da sie sowohl den Austauschzyklus von Polymermatrizen als auch die lange Vorlaufzeit der konventionellen Bearbeitung überflüssig machen. Bei mehr als 10.000 Teilen sind konventionelle Werkzeuge in der Regel hinsichtlich der Wirtschaftlichkeit pro Teil vorteilhafter.
5. Wie kompensiert man die Rückfederung-bei der Verwendung von 3D-gedruckten Stanzformen?
Der Federrückkompensationsprozess erfordert ein übermäßiges Biegen der Matrizengeometrie, damit sich das Blech nach der Druckfreigabe wieder auf den Zielwinkel entspannt. Der schnellste Ansatz mit Polymer-Matrizen ist iterativ: Drucken, Testteil formen, tatsächliche Rückfederungsabweichung messen, CAD-Modell um diesen Betrag anpassen und erneut drucken. Da Polymerstanzformen nur ein paar Dollar kosten und in wenigen Stunden gedruckt werden können, sind mehrere Iterationen praktisch. Bei aus Metall-gedruckten Matrizen validieren Sie zunächst die Federrückkompensation im Polymer und übertragen Sie dann die korrigierte Geometrie auf einen Metalldruck. Hochfeste Materialien benötigen möglicherweise Matrizenwinkel von 73–78 Grad, um eine erhebliche elastische Erholung zu überwinden.


