

Als erfahrener Zulieferer in der Autoteile-Stanzbranche habe ich die Komplexität und Herausforderungen, die mit der Herstellung von Autositzrahmenteilen einhergehen, aus erster Hand miterlebt. Das Stanzen ist ein entscheidender Herstellungsprozess, bei dem Metallbleche mithilfe von Pressen und Matrizen in die gewünschte Form gebracht werden. Obwohl es sich um eine effiziente und kostengünstige Methode handelt, ist sie nicht ohne Probleme. In diesem Blog bespreche ich einige der häufigsten Stanzprobleme bei der Produktion von Autositzrahmenteilen und wie man sie angeht.
1. Risse und Brüche
Eines der größten Probleme beim Stanzen von Autositzrahmenteilen ist das Auftreten von Rissen und Brüchen. Diese können auf der Oberfläche oder an den Kanten der Stanzteile auftreten. Risse entstehen häufig durch übermäßige Beanspruchung beim Stanzvorgang. Wenn das Metall über seine Duktilitätsgrenze hinaus verformt wird, kann es dem Druck nicht mehr standhalten, was zu Rissen führt.
Dabei spielen Materialeigenschaften eine entscheidende Rolle. Wenn das Blech Einschlüsse, Verunreinigungen oder eine ungleichmäßige Kornstruktur aufweist, ist es anfälliger für Risse. Beispielsweise kann minderwertiger Stahl mit hohem Kohlenstoffgehalt spröder und weniger duktil sein. Darüber hinaus kann auch eine unsachgemäße Matrizenkonstruktion zu diesem Problem beitragen. Eine Matrize mit scharfen Ecken oder Kanten kann die Spannung auf bestimmte Bereiche des Metalls konzentrieren und Risse verursachen.
Um Risse und Brüche zu vermeiden, ist es wichtig, die Qualität der Rohstoffe sicherzustellen. Führen Sie vor dem Stempeln eine Materialprüfung durch, um die mechanischen Eigenschaften zu überprüfen. Optimieren Sie das Matrizendesign, indem Sie abgerundete Ecken und glatte Konturen verwenden, um die Spannung gleichmäßig zu verteilen. Passen Sie die Prägeparameter wie Druck, Geschwindigkeit und Abstand zwischen Matrize und Stempel an, um die Belastung des Metalls zu verringern.
2. Rückfederung
Rückfederung ist ein weiteres häufiges Problem beim Stanzen von Autositzrahmenteilen. Nach dem Stanzvorgang neigt das Metall dazu, bis zu einem gewissen Grad in seine ursprüngliche Form zurückzukehren. Dieses Phänomen wird als Rückfederung bezeichnet. Dies kann zu Maßungenauigkeiten in den Stanzteilen führen, was ein ernstes Problem darstellt, da die Rahmenteile von Autositzen genau in die gesamte Sitzstruktur passen müssen.
Die Höhe der Rückfederung hängt von mehreren Faktoren ab. Der Elastizitätsmodul des Materials ist ein Schlüsselfaktor; Materialien mit höheren Elastizitätsmodulen weisen tendenziell eine stärkere Rückfederung auf. Auch die Geometrie des Teils spielt eine Rolle. Teile mit komplexeren Formen, beispielsweise solche mit mehreren Biegungen, neigen eher zu einer Rückfederung.
Um die Rückfederung zu kompensieren, können verschiedene Techniken eingesetzt werden. Ein Ansatz ist das Überbiegen. Indem das Metall während des Stanzens etwas mehr als den erforderlichen Winkel gebogen wird, bringt die Rückfederung das Teil näher an die gewünschte Form. Eine andere Methode ist der Einsatz von Wärmebehandlungsverfahren. Das Erhitzen des Metalls während oder nach dem Stanzen kann seine elastischen Eigenschaften verringern und die Rückfederung minimieren. Darüber hinaus kann eine fortschrittliche Simulationssoftware verwendet werden, um das Ausmaß der Rückfederung vorherzusagen und das Matrizendesign entsprechend anzupassen.
3. Oberflächenfehler
Oberflächenfehler an Autositzrahmenteilen sind nicht nur ästhetisch unattraktiv, sondern können auch die Funktionalität des Teils beeinträchtigen. Zu diesen Mängeln können Kratzer, Dellen und Falten gehören.
Durch den Kontakt zwischen Blech und Matrize bzw. Stempel können beim Stanzvorgang Kratzer entstehen. Raue Oberflächen auf der Matrize oder das Vorhandensein von Fremdkörpern können Kratzer auf dem Teil verursachen. Dellen können dadurch entstehen, dass beim Stanzen Fremdkörper zwischen Metall und Matrize eingeklemmt werden. Falten entstehen häufig durch eine unzureichende Haltekraft des Rohlings. Wenn die Haltekraft des Rohlings zu gering ist, kann es beim Stanzvorgang zu Faltenbildung im Metall kommen.

Um Oberflächenfehler zu vermeiden, achten Sie auf die Sauberkeit der Stempelausrüstung. Reinigen Sie die Matrizen und Stempel regelmäßig, um Schmutz und Verunreinigungen zu entfernen. Polieren Sie die Stumpfoberflächen, um sie glatt zu machen. Stellen Sie die Haltekraft des Rohlings so ein, dass sie ausreicht, um Faltenbildung zu verhindern, aber nicht zu hoch ist, um Kratzer zu verursachen. Erwägen Sie die Verwendung von Schmiermitteln beim Stanzen, um die Reibung zwischen dem Metall und der Matrize zu verringern, was auch zur Vermeidung von Oberflächenfehlern beitragen kann.
4. Grate
Grate sind kleine, scharfe Metallvorsprünge, die sich entlang der Kanten der Stanzteile bilden. Sie können während des Montagevorgangs ein Sicherheitsrisiko darstellen und auch die Passform und Funktion der Teile beeinträchtigen. Grate entstehen typischerweise durch die Scherwirkung beim Stanzen. Wenn der Stempel das Metall durchschneidet, kann das Metall verformt und an den Kanten eingerissen werden, wodurch Grate entstehen.
Die Qualität der Schnittkanten an Matrize und Stempel ist entscheidend für die Vermeidung von Graten. Stumpfe Schneidkanten können zu mehr Graten führen, da sie das Metall nicht sauber schneiden. Auch der Abstand zwischen Matrize und Stempel spielt eine Rolle. Ein zu großes Spiel kann zu einer übermäßigen Verformung des Metalls an den Kanten und zu mehr Gratbildung führen.
Um Grate zu entfernen, können mehrere Nachprägeverfahren eingesetzt werden. Entgratungsmaschinen können zum Abschleifen oder Feilen der Grate an den Kanten der Teile eingesetzt werden. Eine weitere Möglichkeit ist das chemische Entgraten, bei dem die Grate mithilfe von Chemikalien aufgelöst werden. Die Erhaltung der Schärfe der Schneidkanten von Matrize und Stempel durch regelmäßiges Schärfen und Ersetzen abgenutzter Werkzeuge kann dazu beitragen, die Gratbildung zu reduzieren.
5. Inkonsistente Dicke
Eine uneinheitliche Dicke der Rahmenteile von Autositzen kann zu strukturellen Schwächen und Maßabweichungen führen. Während des Stanzvorgangs kann es zu einer ungleichmäßigen Verformung des Metalls kommen, was zu unterschiedlich dicken Bereichen führt.
Dieses Problem kann durch eine ungleichmäßige Druckverteilung beim Prägen verursacht werden. Wenn der Druck nicht gleichmäßig auf die gesamte Oberfläche des Metallblechs ausgeübt wird, können einige Bereiche stärker komprimiert werden als andere, was zu Dickenschwankungen führt. Auch der Verschleiß der Matrize kann zu einer ungleichmäßigen Dicke führen. Wenn sich die Matrize abnutzt, kann ihre Oberfläche uneben werden, was zu einer ungleichmäßigen Verformung des Metalls führt.
Um eine gleichmäßige Dicke zu gewährleisten, ist es wichtig, hochpräzise Stanzgeräte mit geeigneten Druckkontrollsystemen zu verwenden. Überprüfen und warten Sie die Matrizen regelmäßig, um etwaige Verschleißerscheinungen zu erkennen und zu beheben. Überwachen Sie den Stanzprozess genau, indem Sie Techniken wie Dickenmessgeräte verwenden, um etwaige Dickenschwankungen frühzeitig zu erkennen und bei Bedarf Anpassungen vorzunehmen.
Fortschrittliche Fertigungstechniken zur Ergänzung des Stanzens
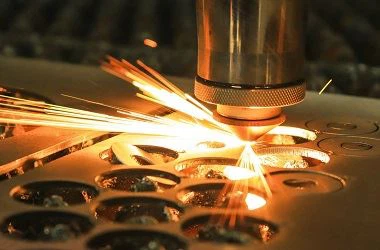
Neben der Lösung der üblichen Stanzprobleme ist es auch von Vorteil, fortschrittliche Fertigungstechniken zu integrieren, um die Qualität der Rahmenteile von Autositzen zu verbessern.Laserschneidenist eine präzise Schneidmethode, mit der die Blechzuschnitte vor dem Stanzen vorbereitet werden können. Es bietet eine hohe Genauigkeit und kann komplexe Formen mit minimalen Wärmeeinflusszonen schneiden, was sich positiv auf die Beibehaltung der Materialeigenschaften auswirkt.
Blechbiegenkann mit Stanzen kombiniert werden, um komplexere Teilegeometrien zu erstellen. Durch den Einsatz fortschrittlicher Biegetechniken können die Gesamtform und Funktionalität der Rahmenteile von Autositzen verbessert werden.
Nieten für Blechsind nützlich, um verschiedene Teile des Autositzrahmens zu verbinden. Sie sorgen für eine starke und zuverlässige Verbindung und können in Kombination mit Stanzungen zum Zusammenbau der endgültigen Sitzrahmenstruktur verwendet werden.
Abschluss
Die Herstellung hochwertiger Autositzrahmenteile durch Stanzen ist eine anspruchsvolle, aber machbare Aufgabe. Indem wir uns der häufigen Probleme wie Risse und Brüche, Rückfederung, Oberflächenfehler, Grate und ungleichmäßige Dicke bewusst sind und geeignete vorbeugende Maßnahmen ergreifen, können wir die Qualität und Zuverlässigkeit der Stanzteile verbessern. Durch die Einbeziehung fortschrittlicher Fertigungstechniken wie Laserschneiden, Blechbiegen und die Verwendung von Nieten kann der Produktionsprozess weiter verbessert werden.
Wenn Sie auf der Suche nach hochwertigen Rahmenteilen für Autositze sind, lade ich Sie ein, sich für ein Beschaffungsgespräch mit uns in Verbindung zu setzen. Wir verfügen über das Fachwissen und die Erfahrung, um Ihre spezifischen Anforderungen zu erfüllen und die Lieferung erstklassiger Produkte sicherzustellen.
Referenzen
- „Metal Stamping Handbook“ von Joseph R. Davis
- „Automotive Manufacturing Technology“ von John A. Schey
- Verschiedene Forschungsarbeiten aus der Industrie zu Stanz- und Herstellungsprozessen für Autoteile.


